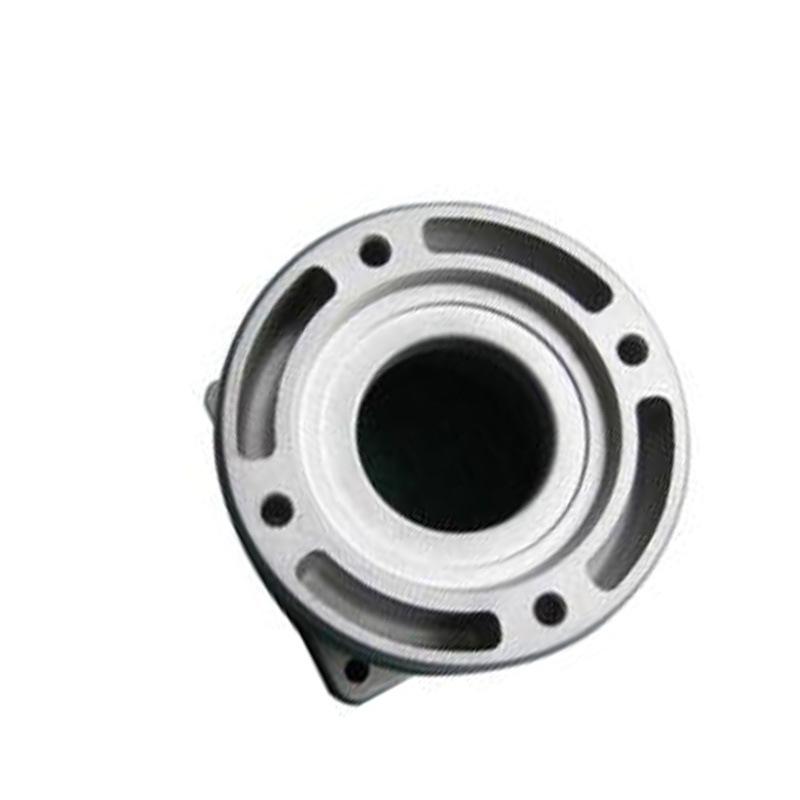
Fábrica de procesamiento de herrajes de aleación de aluminio de Guangdong fundición de aleación de aluminio piezas al por mayor diseño y procesamiento de moldes producción en masa
Cantidad
Coincidencias exactas a un precio más bajo





Productos similares a un precio más bajo



Automóvil club británico
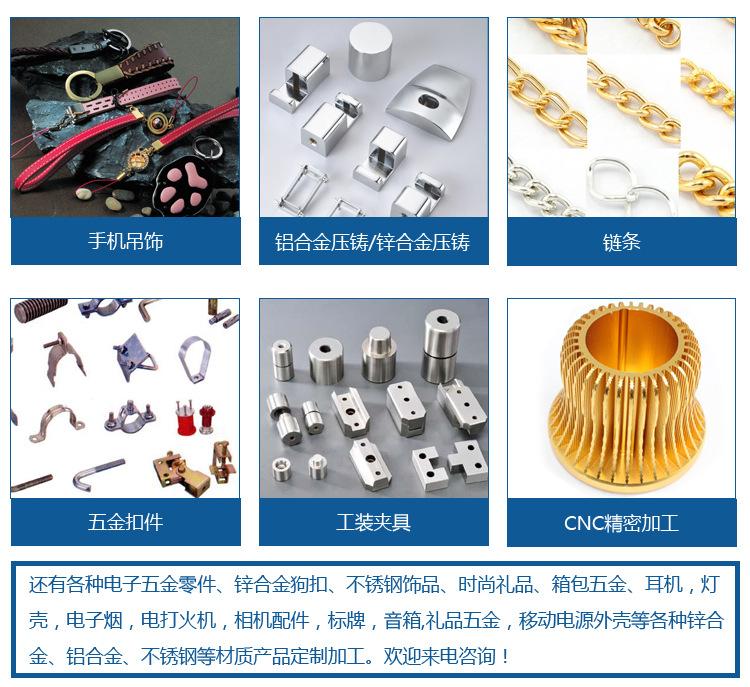

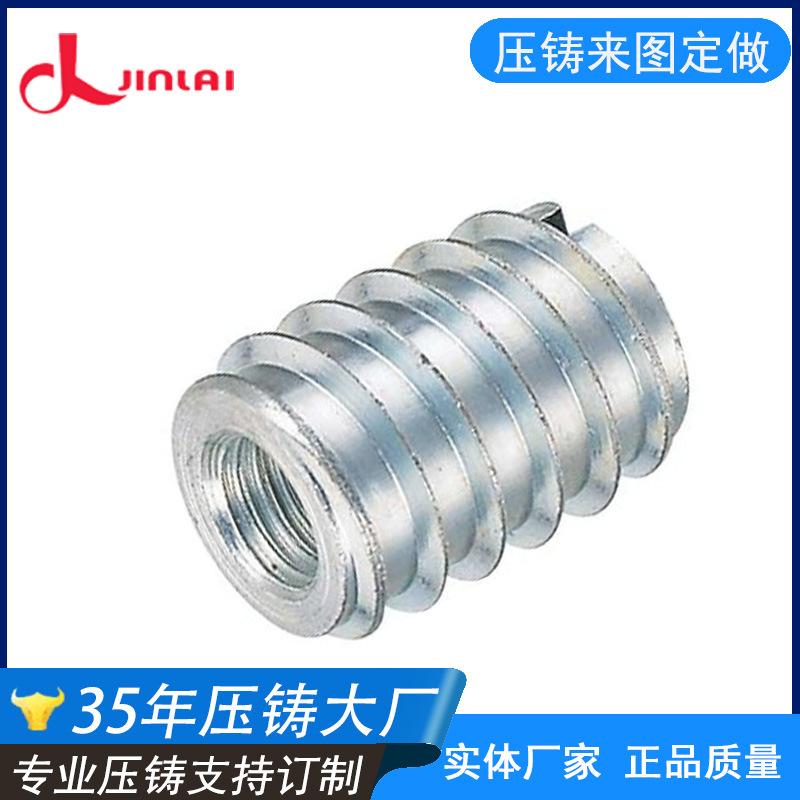
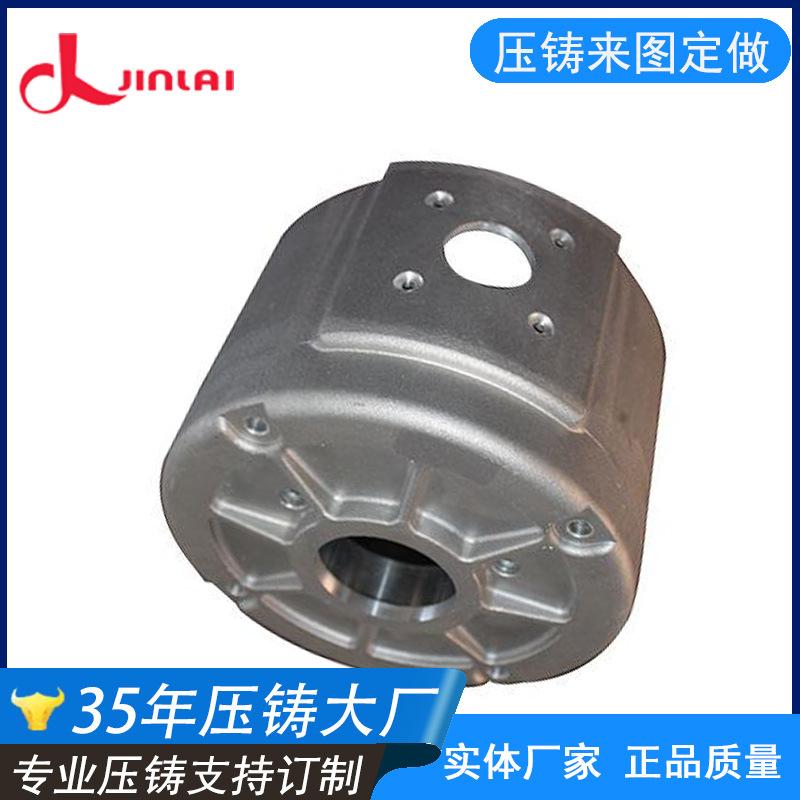
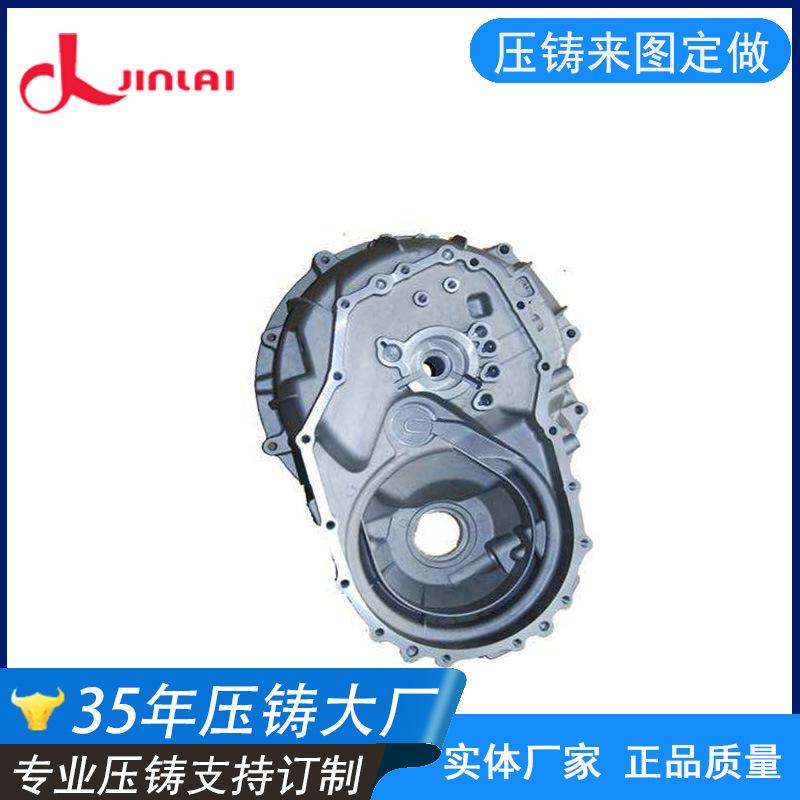
Fábrica de procesamiento de herrajes de aleación de aluminio de Guangdong fundición de aleación de aluminio venta al por mayor de piezas diseño de moldes producción en masa
La estructura del molde es equivalente al esqueleto humano. Es fundamental. La complejidad y el nivel de funcionalidad del molde afectarán directamente la eficiencia de producción y la precisión de las piezas fundidas a presión.
Cuanto más compleja sea la estructura, mejor. Cuanto más estable sea la estructura, mejor. Por supuesto, la complejidad de la estructura afectará directamente el precio de los moldes de fundición a presión de aleación de aluminio. Debido a la complejidad del proceso, el precio también varía.
La estructura del molde es solo un aspecto que influye en gran medida. Existen muchos otros factores que afectan el costo de los moldes de fundición a presión de aleación de aluminio. El material utilizado para el molde representa entre el 25% y el 30%.
De hecho, al considerar el costo de fabricar moldes de fundición a presión, también debemos considerar el costo de mano de obra, recursos materiales y tiempo para la producción posterior de piezas de fundición a presión, para poder elegir un aluminio más adecuado.
Molde de fundición a presión de aleación. El nuevo proceso de reparación de fundición de aluminio utiliza difusión atómica entre el material base y el material de relleno para unirlos. Este método se utiliza para reparar productos de aleación de aluminio.
La superficie del producto se repara perfectamente en términos de color y dureza, sin ninguna fisura fina, y puede cumplir requisitos industriales relativamente altos. No solo se mejora la eficiencia de la reparación
La forma del producto y los requisitos requieren que el proceso de fundición a presión se ajuste primero lentamente, luego rápido y luego se ralentice, en lugar de utilizar buen equipo para usar toda la alta velocidad y alta presión del equipo.
Un problema común ahora es que cuando las empresas usan equipos Buhler y es un modelo nuevo, para reflejar la superioridad del equipo, utilizan una velocidad de disparo rápida cercana a la alta velocidad de disparo del equipo.
Toda la energía del equipo se consume en el movimiento rápido del punzón de empuje, mientras que la energía realmente aplicada al metal de aleación de aluminio se reduce al mínimo.
El calentador está hecho de un tubo con muchos agujeros pequeños que expulsan gas. La potencia de fuego se puede ajustar ajustando la válvula de gas. Es limpio y no contamina y puede calentar localmente. La desventaja es que depende del control humano y es fácil de
El crisol de hierro reacciona más rápido con el aluminio líquido, y el hierro en la superficie del crisol sufre una reacción de oxidación para producir Fe2O3 y otros óxidos; el elemento hierro también reacciona con el aluminio líquido para producir compuestos de FeZn13 (escoria de aluminio)
), disueltos en el aluminio líquido. Los elementos de aluminio y magnesio se queman, la oxidación del metal se acelera, la quemadura aumenta y la escoria de aluminio aumenta. La expansión térmica puede hacer que el martillo se atasque.
Más elementos se funden en la aleación, y la reacción entre el aluminio y el hierro se acelera a altas temperaturas. Se formarán partículas duras de compuestos intermetálicos de hierro-aluminio, causando un desgaste excesivo de la cabeza del martillo y del cuello de cisne.
Cuanto más oro haya, más rápida será la reacción entre el aluminio y el hierro a altas temperaturas. Se formarán partículas duras de compuestos intermetálicos de hierro-aluminio, causando un desgaste excesivo de la cabeza del martillo y el cuello de cisne. El consumo de combustible aumentará en consecuencia. Cuanto mayor sea la temperatura, más dura será la fundición.
Los cristales gruesos reducen las propiedades mecánicas. (Cuando la temperatura de fusión es demasiado baja) La aleación tiene poca fluidez, lo que no favorece el moldeo y afecta la calidad superficial de las piezas fundidas a presión. La fundición centralizada puede garantizar la estabilidad de la composición de la aleación.
Estas áreas suelen ser inaccesibles al tratamiento superficial o a los lubricantes de molde. Por lo tanto, sus condiciones superficiales, distribución de temperatura y condiciones de presión son diferentes a las de otros lugares.
Por lo general, la aleación de fundición a presión tiene una temperatura más baja después de llegar a estas áreas, y su fluidez empeora, por lo que es fácil que se solidifique primero. La aleación caliente semisólida tiene un tiempo de contacto más largo con la superficie del molde, y el molde aquí
El estado superficial del dado en sí no es muy ideal, por lo que es fácil que se formen compuestos intermetálicos FeAl. Durante múltiples ciclos de fundición a presión, los compuestos intermetálicos se depositarán gradualmente en estas áreas con poca fluidez.
.Se formará una soldadura seria más tarde, afectando la producción de fundición a presión.