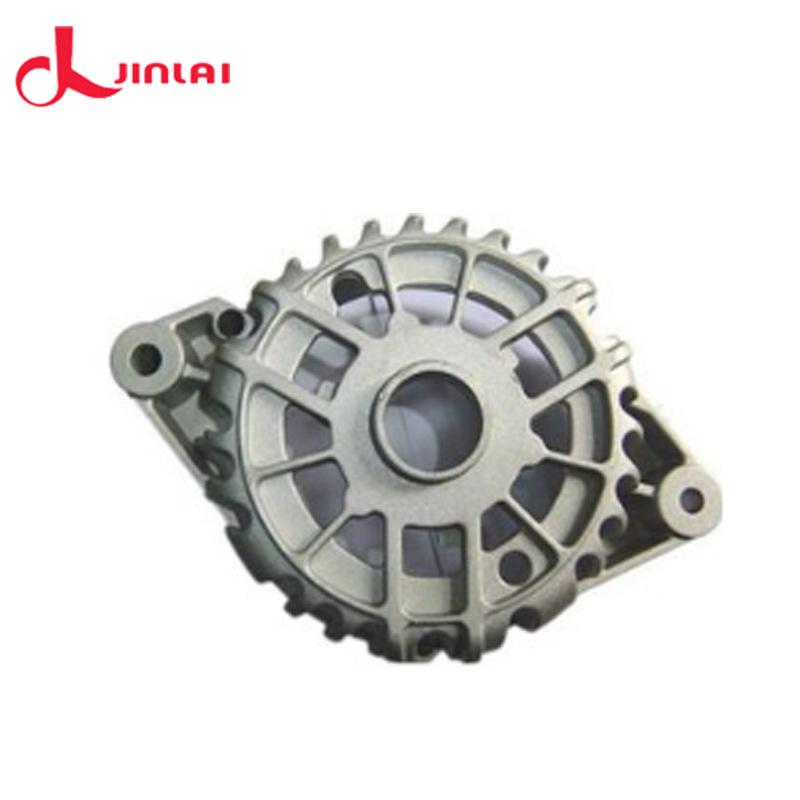
Processamento de fundição sob pressão de liga de alumínio de precisão fundição sob pressão de liga de alumínio processamento de precisão cnc processamento de fundição em lote
Quantidade
Correspondências exatas por um preço menor






Produtos similares a um preço mais baixo







ah
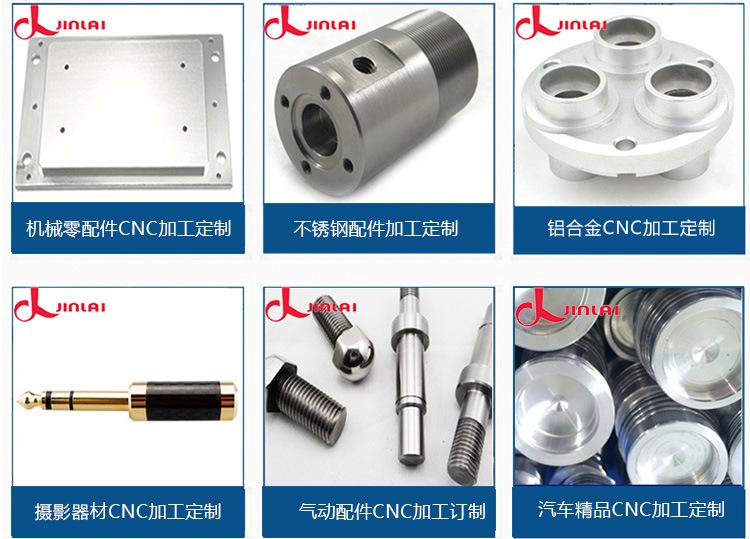
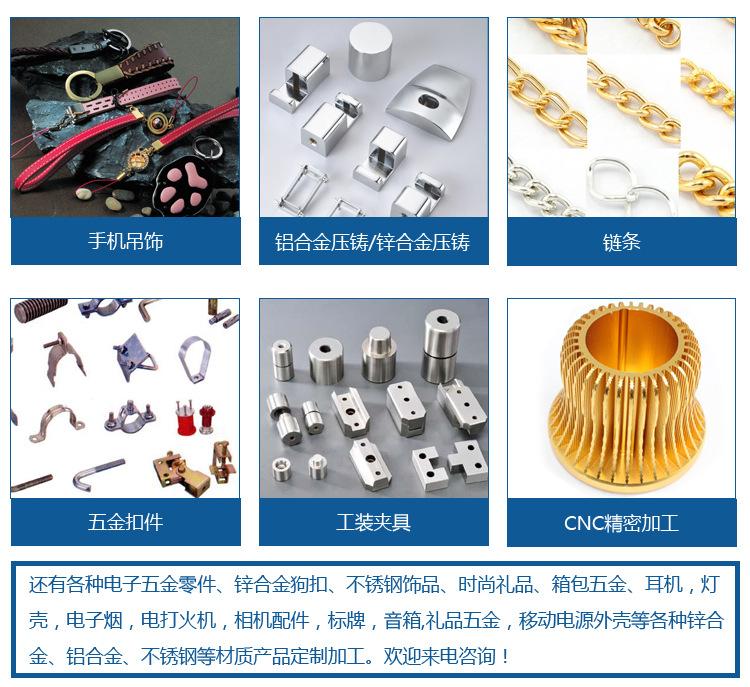
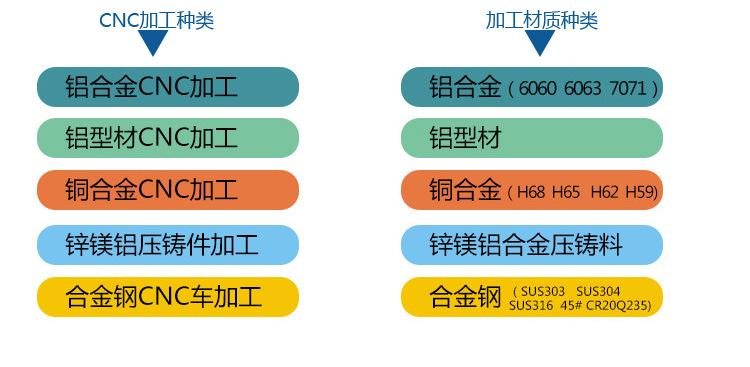
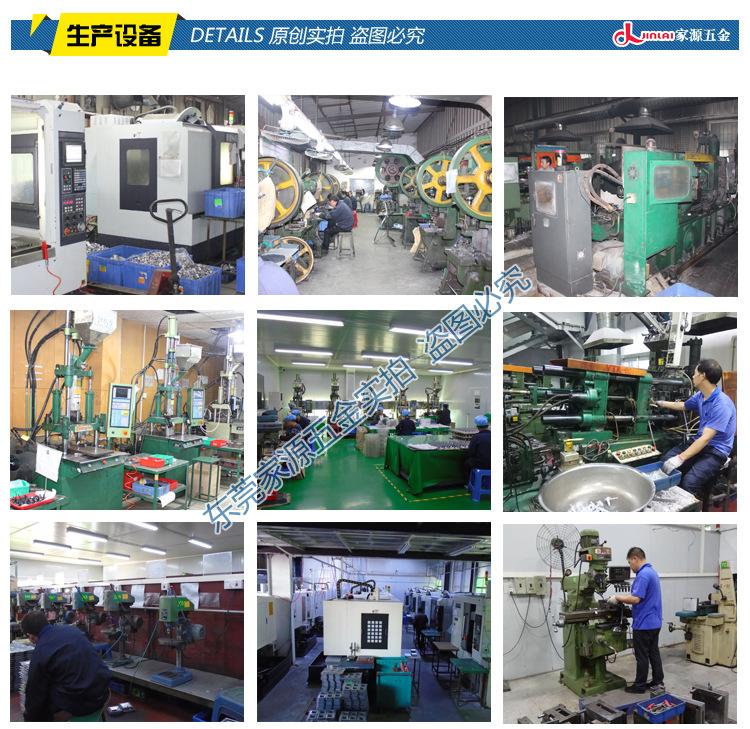
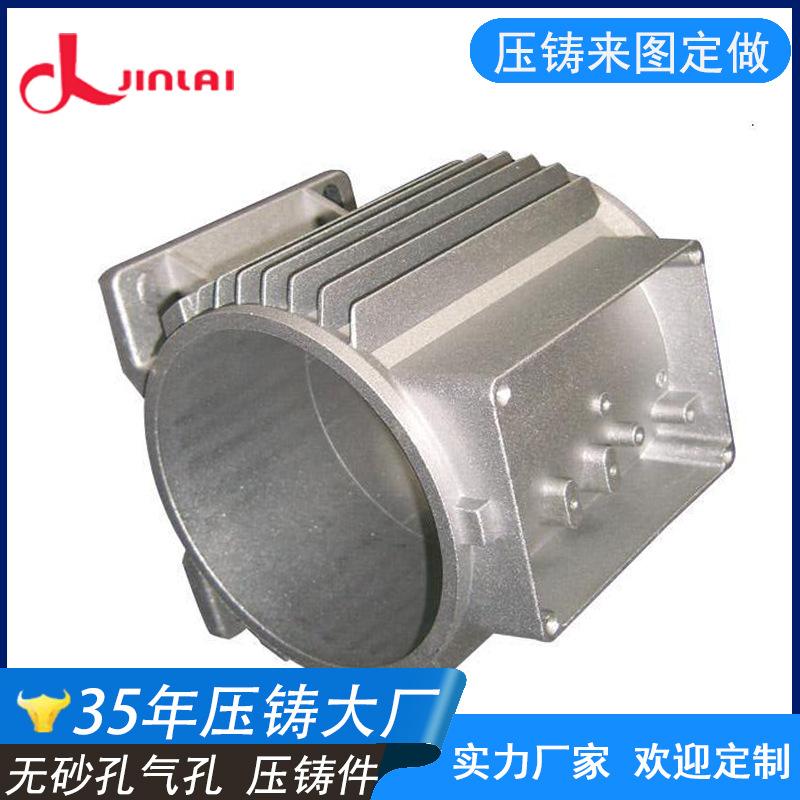
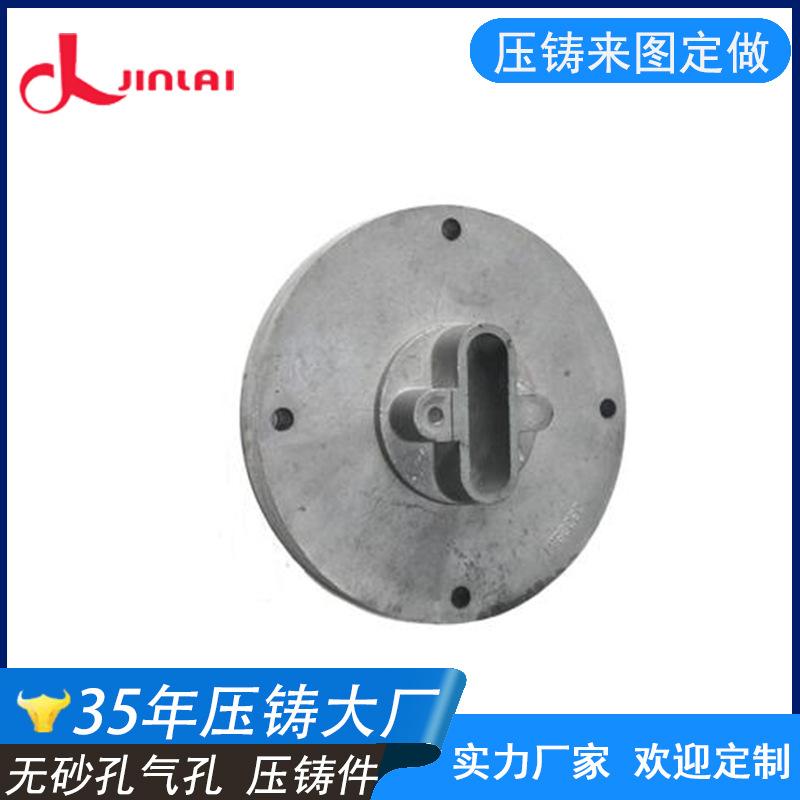

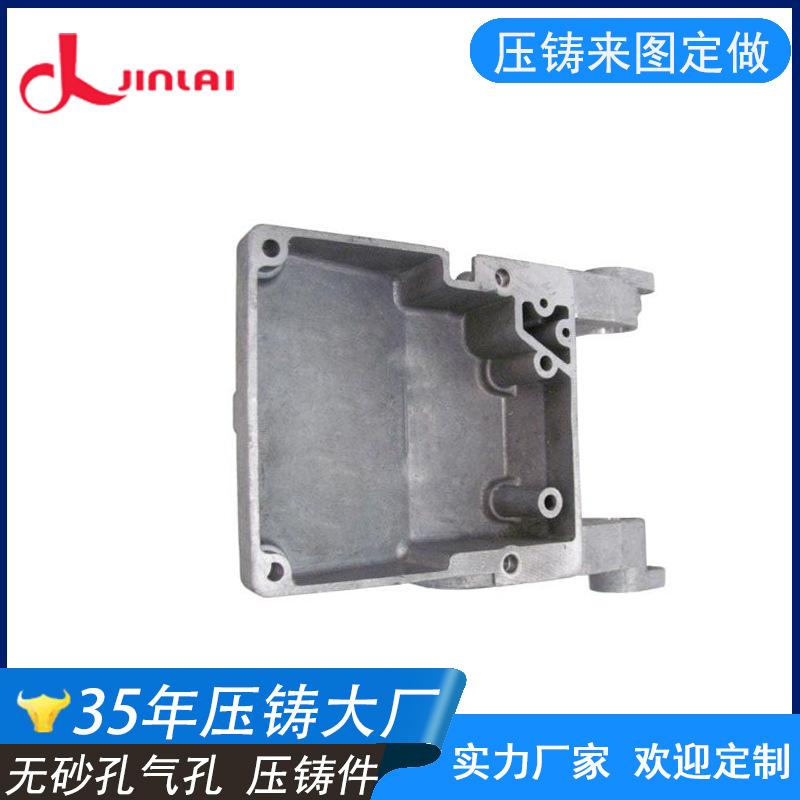
Fundição sob pressão de liga de alumínio de precisão Fundição sob pressão de liga de alumínio Processamento de precisão CNC Processamento de fundição sob pressão em lote
(Quando a temperatura de fusão é muito alta) a reação entre o cadinho de ferro e o líquido de alumínio acelera, e o ferro na superfície do cadinho sofre uma reação de oxidação para produzir Fe2O3 e outros óxidos; o elemento ferro também reage com o líquido de alumínio para produzir
O composto FeZn13 (escória de alumínio) se dissolve em líquido de alumínio. Elementos de alumínio e magnésio queimam, a oxidação do metal acelera, a queima aumenta e a escória de alumínio aumenta. A expansão térmica pode causar aderência.
Fenômeno do martelo morto. Mais ferro no cadinho de ferro fundido derrete na liga, e a reação entre alumínio e ferro acelera em altas temperaturas. Partículas duras de compostos intermetálicos de ferro-alumínio serão formadas, fazendo com que o martelo e o pescoço de ganso
Desgaste excessivo. Mais ferro no cadinho de ferro fundido derrete na liga, e a reação entre alumínio e ferro acelera em altas temperaturas. Partículas duras de compostos intermetálicos de ferro-alumínio serão formadas, causando desgaste excessivo da cabeça do martelo e do pescoço de ganso.
Quanto maior a temperatura, mais grosseiros são os cristais das peças fundidas, o que reduz as propriedades mecânicas. (Quando a temperatura de fusão é muito baixa) A liga tem baixa fluidez, o que não é propício à formação e afeta
Qualidade da superfície de peças fundidas sob pressão. (Como manter a temperatura estável) O atual cadinho ou forno de fundição da máquina de fundição sob pressão é equipado com um sistema de medição e controle de temperatura, que é verificado regularmente para garantir a precisão do instrumento de medição de temperatura.
, use regularmente um medidor de temperatura portátil (termômetro) para medir a temperatura real do forno e fazer correções. Trabalhadores experientes em fundição sob pressão observarão o derretimento a olho nu. Se o derretimento não estiver muito quente após a raspagem,
Se o fundido for espesso e transparente, e a escória não sair rapidamente, significa que a temperatura está apropriada; se o fundido for muito espesso, significa que a temperatura está muito baixa; se uma camada de gelo branco aparecer rapidamente na superfície do líquido após a raspagem da escória, a escória sai muito rápido.
, indicando que a temperatura está muito alta e deve ser ajustada a tempo.
De acordo com as causas da retração e porosidade, pode-se observar a partir do princípio do processo que a retração e os defeitos de retração das peças fundidas só podem ser tratados de acordo com os princípios orientadores. Um grande número de experimentos foi realizado por um longo tempo, e
A máquina de fundição sob pressão foi melhorada para melhorar o processo. Embora a espessura da parede de fundição seja moderada, medidas são tiradas do processo e do equipamento, mas a transição da fase líquida do processo de solidificação da liga de alumínio é melhorada.
A mudança é um fenômeno físico inevitável e não pode violar as leis da natureza; para a fundição sob pressão de paredes espessas, ela só pode seguir suas regras e adotar a abordagem correta para resolver o problema.
Portanto, teoricamente falando, os problemas de encolhimento e contração da fundição sob pressão de liga de alumínio não podem ser completamente resolvidos pela própria tecnologia de fundição sob pressão. Esta é a direção da fundição sob pressão de liga de alumínio e do desenvolvimento de empresas.
O principal objetivo do método acima é reduzir a entrada de ar no processo de enchimento de metal e melhorar a fundição
O método de enchimento de fluxo laminar não é amplamente utilizado na produção real devido à sua baixa eficiência de produção, processo operacional complicado e dificuldade em controlar os parâmetros do processo.
O princípio da fundição a vácuo é remover o gás da cavidade e preenchê-la com metal fundido no vácuo, melhorando assim as propriedades mecânicas da fundição.
A fundição sob pressão a vácuo é igual ao método de fundição sob pressão comum
, operação simples e sem redução na eficiência da produção. Portanto, o método de fundição a vácuo tem grande vitalidade na aparência. Com o desenvolvimento de tecnologias relacionadas, sua aplicação se tornará cada vez mais extensa.