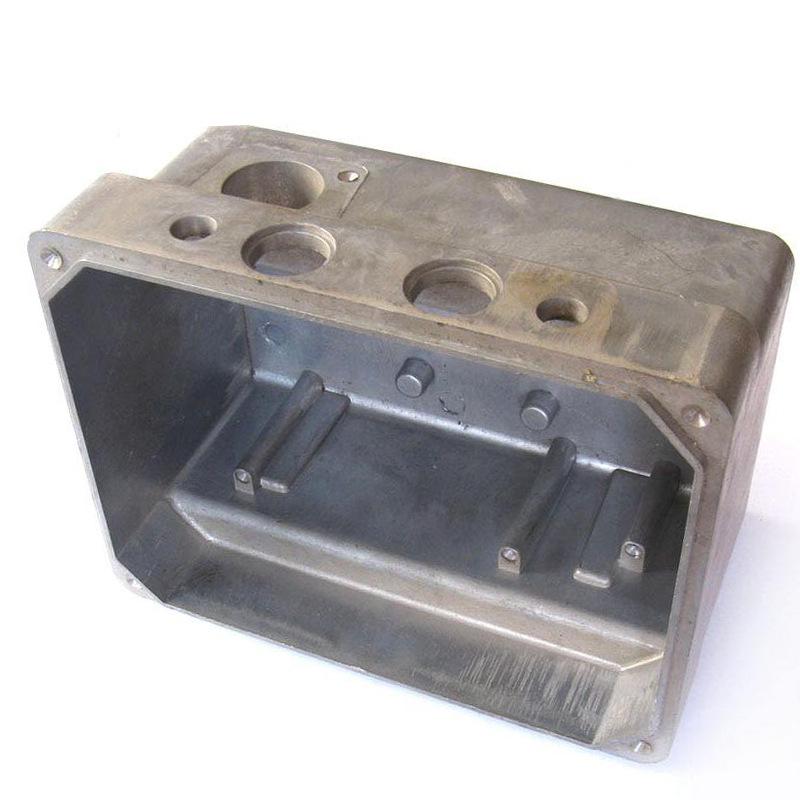
Os fabricantes fornecem produtos de fabricação de moldes de fundição de alumínio produtos de fundição de instrumentos de processamento de carros molde de concha de corrente de fundição de alumínio
Quantidade
Correspondências exatas por um preço menor





Produtos similares a um preço mais baixo





ah
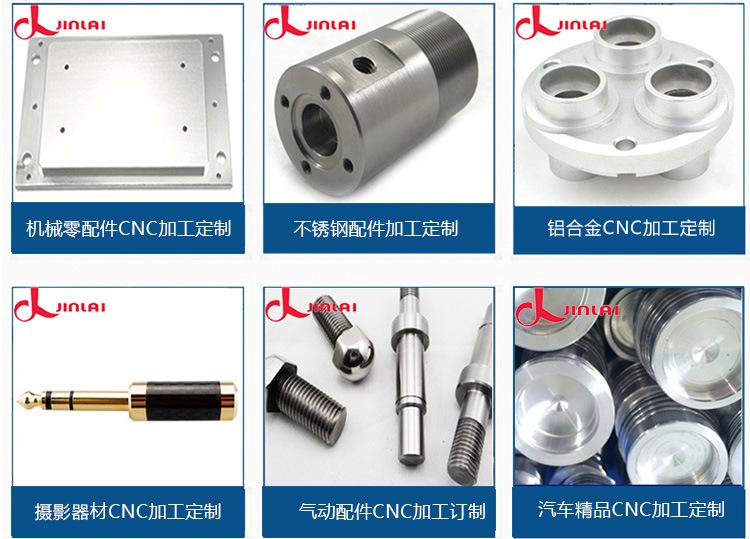
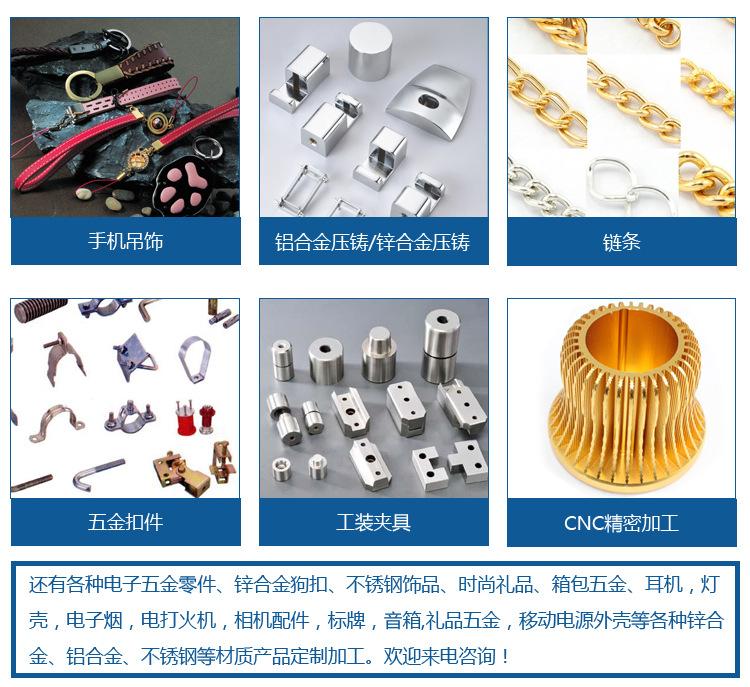
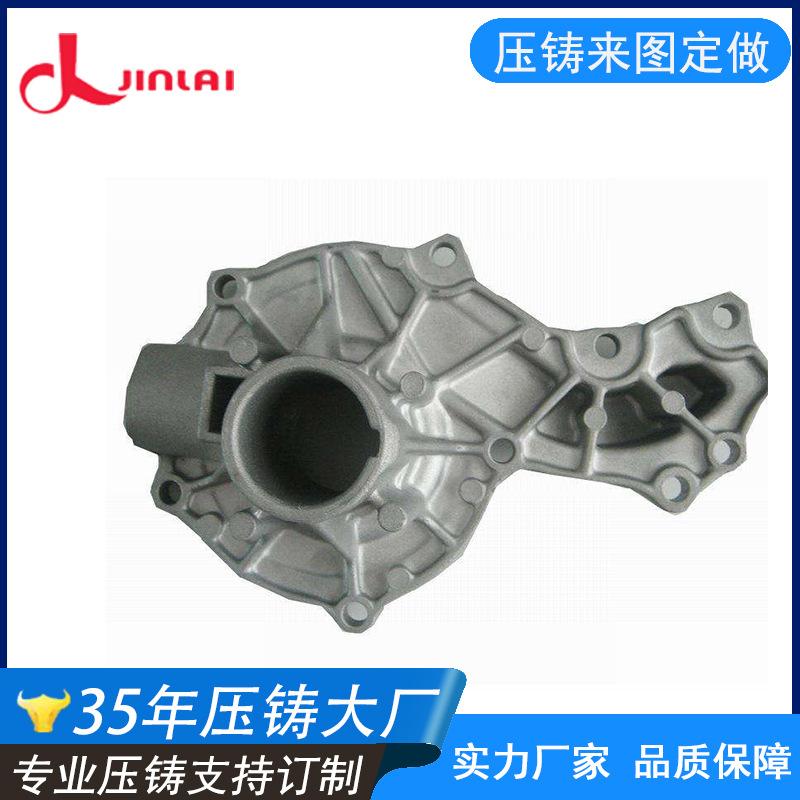


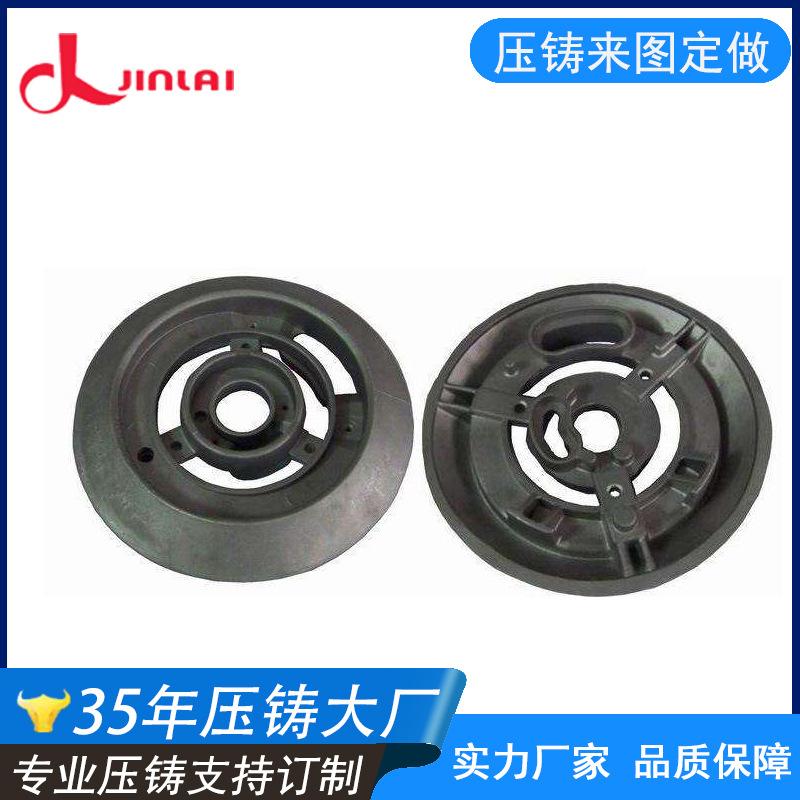
Fabricantes fornecem produtos de fabricação de moldes de fundição sob pressão de alumínio produtos de fundição sob pressão instrumento de processamento de carro molde de concha de corrente de fundição sob pressão de alumínio
O motivo pelo qual as peças fundidas de liga de alumínio ficam brancas geralmente é porque a localização dessas manchas brancas não atende aos requisitos de vedação, o que geralmente ocorre em paredes finas.
De modo geral, durante nosso processo de cristalização, a contração da fundição não é suficiente, ou a posição de introdução do líquido da liga de alumínio está errada, a temperatura é inadequada, a velocidade de vazamento é muito rápida ou a sequência de cristalização não está de acordo com a ordem.
O princípio sólido também levará aos defeitos acima. Outro problema é que as rebarbas das peças fundidas de liga de alumínio são grandes, ou o resfriamento das peças fundidas de liga de alumínio é lento.
Para gerenciar adequadamente as perdas de escória de fundição de liga de alumínio, é importante manter registros precisos do balanço de metais. Isso inclui a quantidade comprada, o peso das peças fundidas produzidas e a escória gerada.
Registros precisos podem ser usados para detectar quaisquer mudanças na quantidade de escória, comparando dados em momentos diferentes (talvez mensalmente). Além da perda de escória, o metal
Perdas também podem ser causadas por processamento, erros de peso durante a entrega e o recebimento, registros de estoque incorretos e outros fatores imprevisíveis.
As perdas de escória podem ser calculadas de várias maneiras diferentes, uma delas é calcular (perdas de escória) como uma porcentagem da compra de metal ou aditivos.
Ao estimar as perdas de escória em função do rendimento de fundição, é importante reconhecer que a maioria das perdas são
Vem de rebarbas refundidas e peças fundidas de sucata. A principal razão é que as rebarbas têm uma relação área de superfície/volume maior do que os novos lingotes de metal. Além disso, esses materiais refundidos são misturados com
Mais impurezas, especialmente ferro dissolvido no reservatório e no pescoço de ganso da máquina de fundição sob pressão, ambas as fontes produzirão mais escória.
Para lingotes novos, a perda geralmente é menor que 1%, e para lingotes limpos e secos, a perda costuma ser tão baixa quanto 0,3%-0,6%.
Grandes lingotes de alumínio têm menos perdas (de fusão) do que pequenos lingotes de alumínio. Para cada 10 kg de lingote de alumínio limpo e seco, a perda durante o processo de fusão é geralmente de 0,5%-0,75%, enquanto o mais severamente corroído
Lingotes de liga (armazenados ao ar livre) resultarão em alta perda de escória devido à sua má condição de superfície. Refusão de peças fundidas sob pressão (incluindo peças fundidas retas, de canal, de calha de transbordamento, de sucata)
A perda de escória geralmente fica entre 2% e 5%, e a taxa de perda de escória aumentará à medida que o tamanho do material de retorno se torna menor, porque a relação área de superfície/volume é maior.
Mais de 5% geralmente é causado por contaminação anormal de ferro, que pode ser causada pelos seguintes fatores: temperatura de fusão e retenção muito alta, refusão excessiva
A fusão excessiva de ferro ou a refusão de rebarbas muito pequenas pode resultar em perda de escória
Ao selecionar a taxa de perda apropriada de materiais novos e reciclados, a perda total de escória na produção de fundição sob pressão pode ser calculada por uma fórmula relacionada ao rendimento de peças fundidas sob pressão acabadas.
A definição do rendimento do produto acabado de peças fundidas é a porcentagem entre o peso líquido da peça fundida após a retificação e rebarbação e o peso do blank. Por exemplo, se o peso de um blank for 1 kg e a peça fundida for 400 g, então o peso da peça fundida será 1 kg.
O rendimento de fundição é de 40%, e a perda total de escória varia com o rendimento de fundição. Isso ocorre porque o rendimento de fundição determina a proporção de material novo para material flash adicionado ao forno. O seguinte é o cálculo
Método de expressão da perda total de escória como uma porcentagem do peso líquido de fundição (rendimento de fundição).