Fundição de liga de alumínio de alta pressão fundição de alumínio excelente motor de fundição de concha fundição fábrica de fundição de molde de produção one-stop
Quantidade
Correspondências exatas por um preço menor





Produtos similares a um preço mais baixo





ah
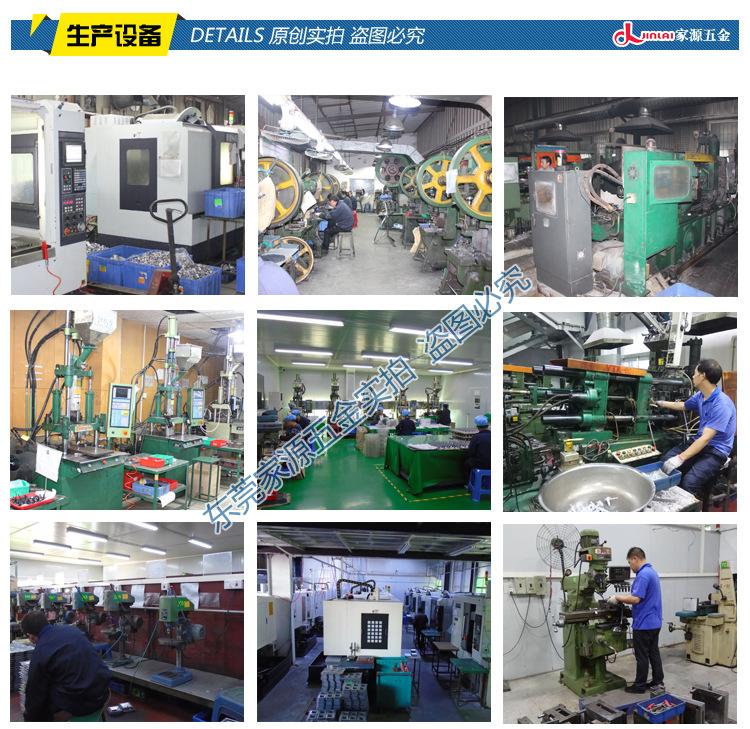
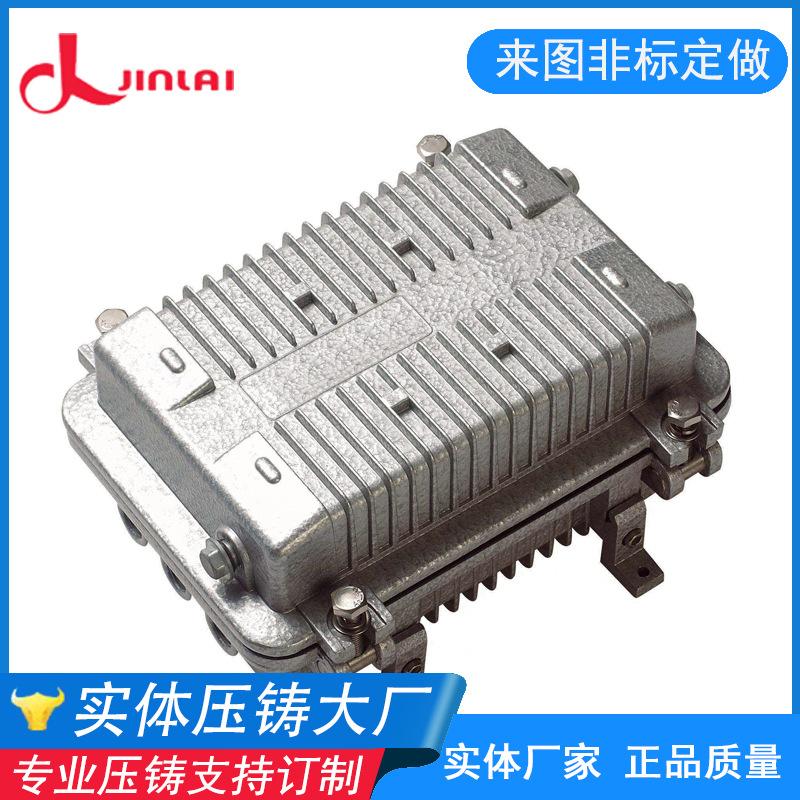
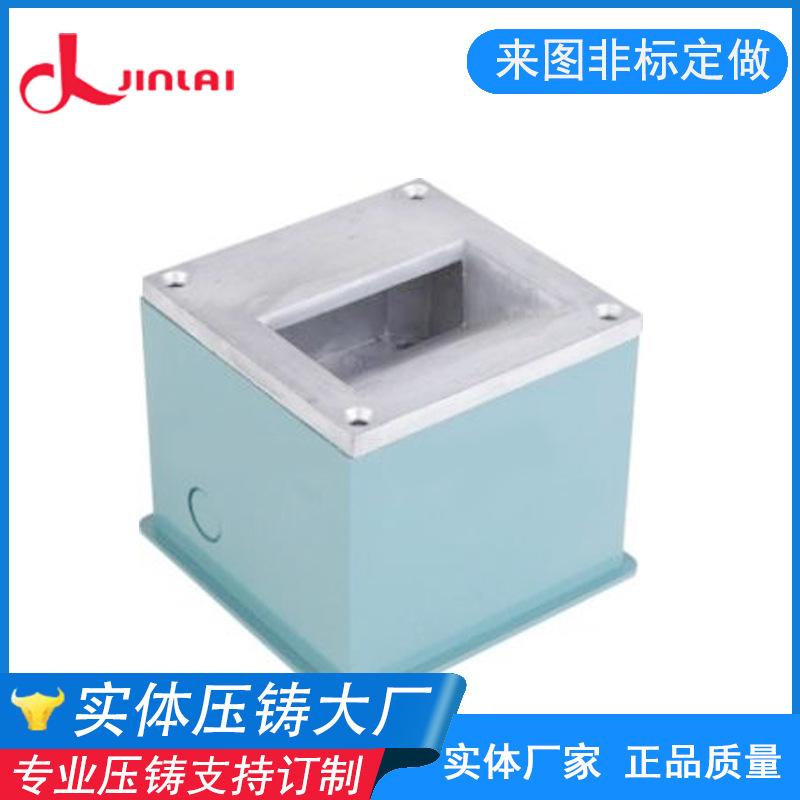
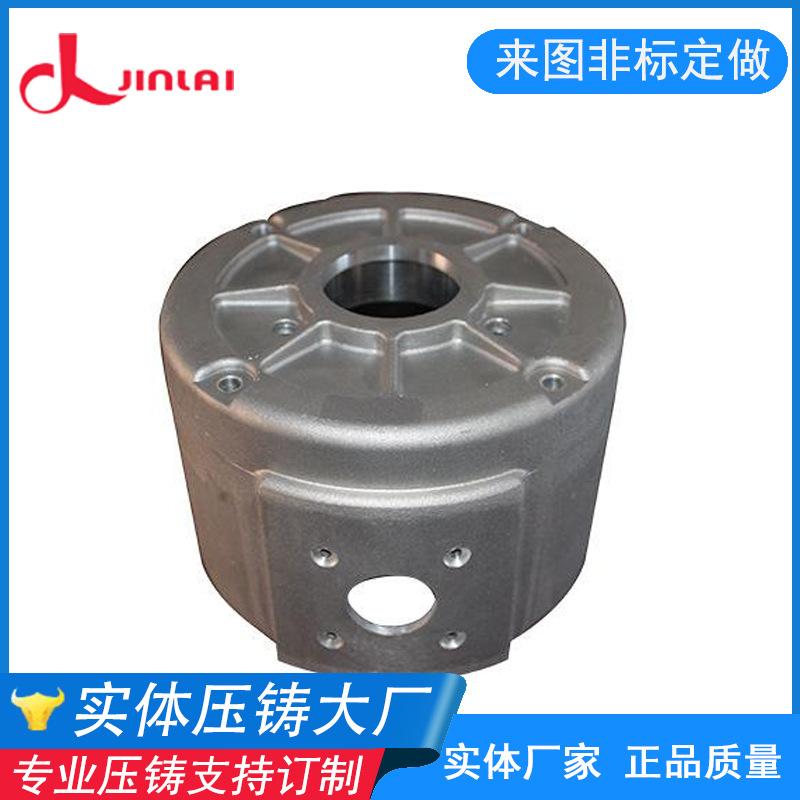
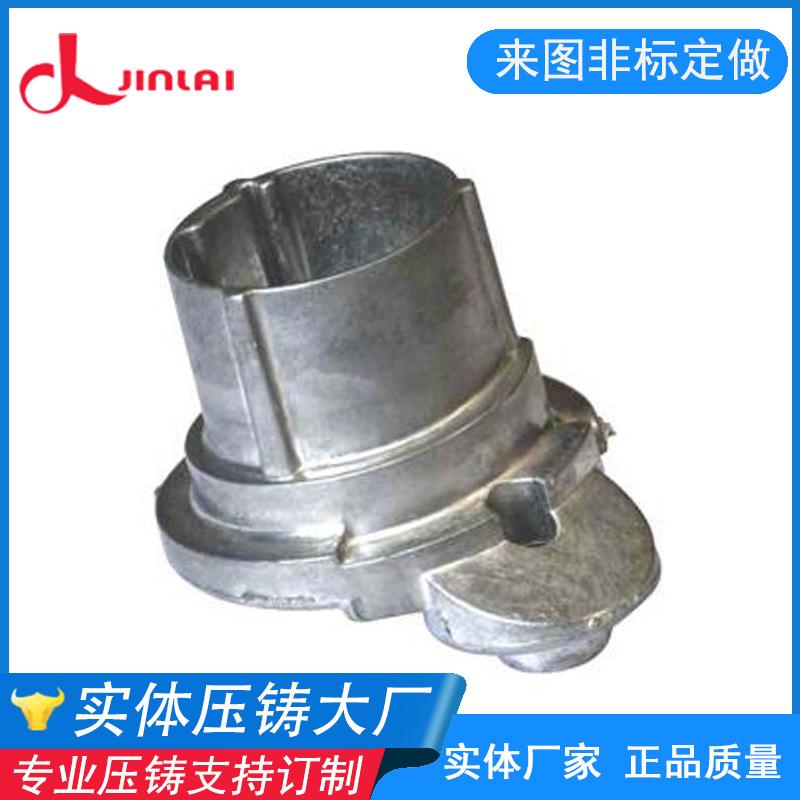
O princípio da fundição sob pressão é usar alta pressão para pressionar metal fundido em uma cavidade de molde de metal de precisão em alta velocidade. O metal fundido esfria e solidifica sob pressão para formar uma fundição. A fundição sob pressão em câmara fria e quente são os dois métodos básicos de fundição sob pressão. Na fundição sob pressão em câmara fria, o metal líquido é injetado na cavidade de pressão por dispositivo de vazamento manual ou automático e, em seguida, o punção de injeção se move para frente e a pressão hidráulica pressiona o metal na cavidade. No processo de fundição sob pressão em câmara quente, a câmara de pressão é perpendicular ao cadinho e o metal líquido flui automaticamente para a câmara de pressão através da porta de alimentação na câmara de pressão. O punção de injeção se move para baixo e empurra o metal líquido para dentro da cavidade através do tubo gooseneck. Após o metal líquido solidificar, o molde de fundição sob pressão é aberto e a fundição é retirada para completar um ciclo de fundição sob pressão.
Boa qualidade do produto. A fundição tem alta precisão dimensional, geralmente equivalente ao nível 6-7 ou mesmo nível 4; bom acabamento de superfície, geralmente equivalente ao nível 5-8; alta resistência e dureza, geralmente 25-30% maior do que as fundições em areia, mas o alongamento é reduzido em cerca de 70%; tamanho estável e boa intercambiabilidade; pode ser usado para fundições complexas de paredes finas. O tempo médio de trabalho de cada máquina de fundição sob pressão doméstica pode chegar a 800-7000 horas, e cada máquina de fundição sob pressão pode executar fundição sob pressão a quente 8 vezes em média, com uma vida média de até 7000 vezes. Um par de moldes de fundição sob pressão, ligas de relógios de fundição sob pressão, pode ter uma vida útil de centenas de milhares de vezes, ou mesmo milhões de vezes; fácil de realizar mecanização e automação; bons benefícios econômicos. Devido ao tamanho preciso das peças de fundição sob pressão e à superfície lisa e limpa. Geralmente, não há necessidade de usinagem direta, ou o volume de processamento é muito pequeno, o que melhora a taxa de utilização do metal e reduz muito equipamento de processamento e horas de trabalho; o preço de fundição é fácil; pode ser usado em combinação com outros metais ou materiais não metálicos. Pode economizar tempo de montagem e metal.
A fundição de alta pressão é usada principalmente para fundições de conchas. A fundição de alta pressão é eficiente, mas a fundição não pode ser tratada termicamente. A fundição de baixa pressão (LPC) é um método de fundição que cristaliza ao preencher o molde sob pressão apropriada. A fundição é compacta e pode ser tratada termicamente. Mas, em comparação com a fundição de alta pressão, sua eficiência é menor. O mecanismo de ejeção rápida da fundição de alta pressão é mais complicado, e o sistema de pressão da fundição de baixa pressão é mais complicado.
A essência da fundição de alta pressão (fundição sob pressão para abreviar) é preencher a cavidade do molde de fundição sob pressão (molde de fundição sob pressão) com metal líquido ou semilíquido em alta velocidade sob alta pressão e, em seguida, formar e solidificar sob pressão para obter peças fundidas. A fundição sob pressão tem duas características principais: alta pressão e enchimento de alta velocidade. Sua pressão de injeção comumente usada é de milhares a dezenas de milhares de kPa, até mesmo até 2×10⁵kpa. A velocidade de enchimento é de cerca de 10~50M/s, às vezes até mais de 100m/s, e o tempo de enchimento é muito curto, geralmente entre 0,01~0,2S.
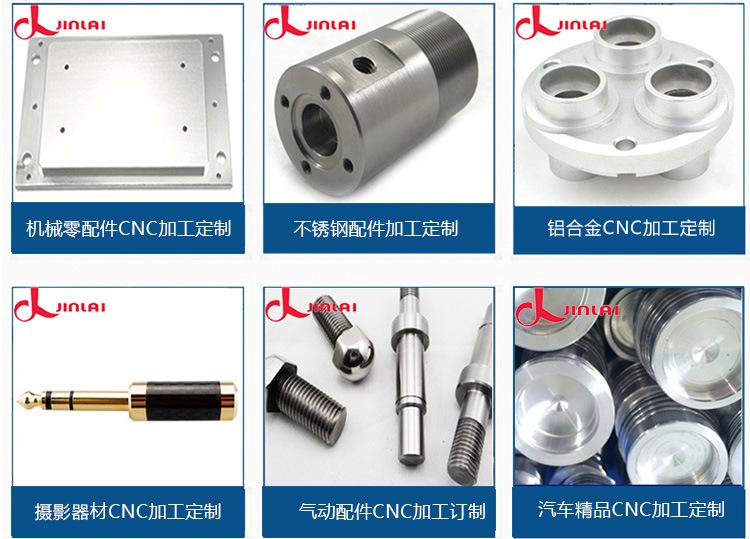
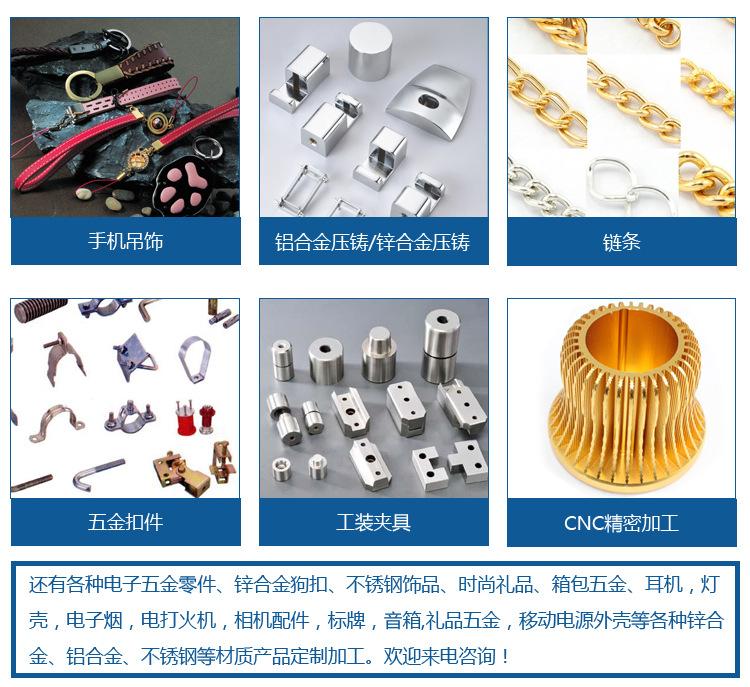
Devido às vantagens da fundição sob pressão, ela tem sido amplamente utilizada, principalmente para a produção em massa de fundições de ligas não ferrosas. Na produção de fundições sob pressão, as fundições sob pressão de liga de alumínio respondem por 30%-50%, seguidas pelas fundições sob pressão de liga de zinco e as fundições sob pressão de liga de cobre respondem por 1%-2%. As fundições sob pressão mais amplamente utilizadas são nas indústrias de fabricação de automóveis e tratores, seguidas pela indústria de fabricação de instrumentos e pela indústria de instrumentos eletrônicos, seguidas pelas máquinas agrícolas, indústria de defesa nacional, computadores, equipamentos médicos e outras indústrias de fabricação. As peças produzidas pela fundição sob pressão incluem blocos de motor, cabeçotes de cilindro, caixas de câmbio, capôs, carcaças de motor, carcaças e suportes de instrumentos e câmeras, juntas de tubos, engrenagens, etc. Dongguan Jiayuan High Pressure Casting Aluminum Alloy Die Castings é um excelente fabricante de fundição de carcaça de motor de fundição sob pressão de alumínio que fornece produção de moldes completa. Bem-vindo à consulta!
