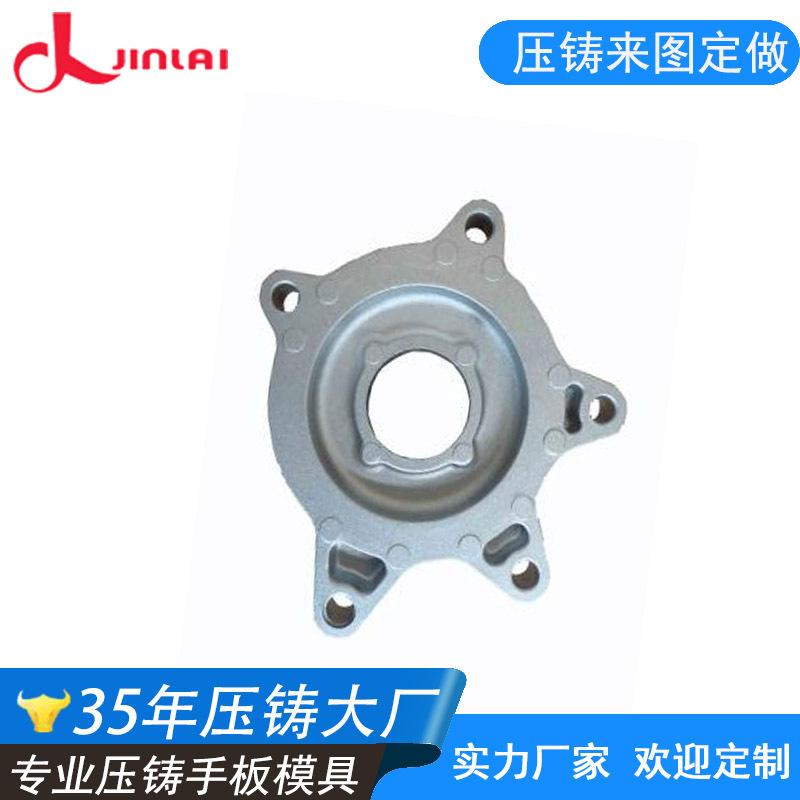
Fábrica de fundición a presión de aluminio de Dongguan OEM Diseño de I + D y fabricación accesorios de productos de aleación de aluminio fundido a presión procesamiento de fundición a presión
Cantidad
Coincidencias exactas a un precio más bajo





Productos similares a un precio más bajo



Automóvil club británico
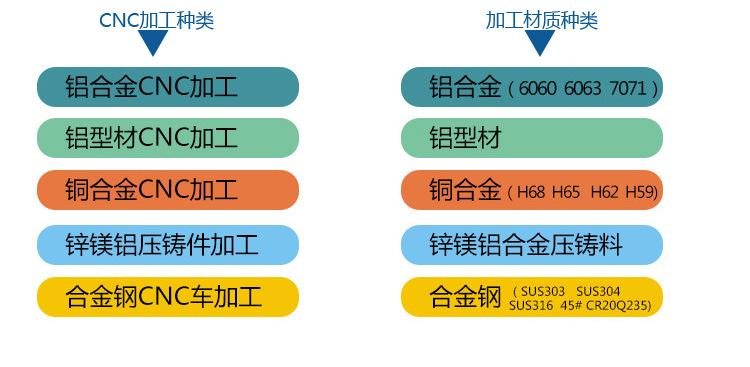
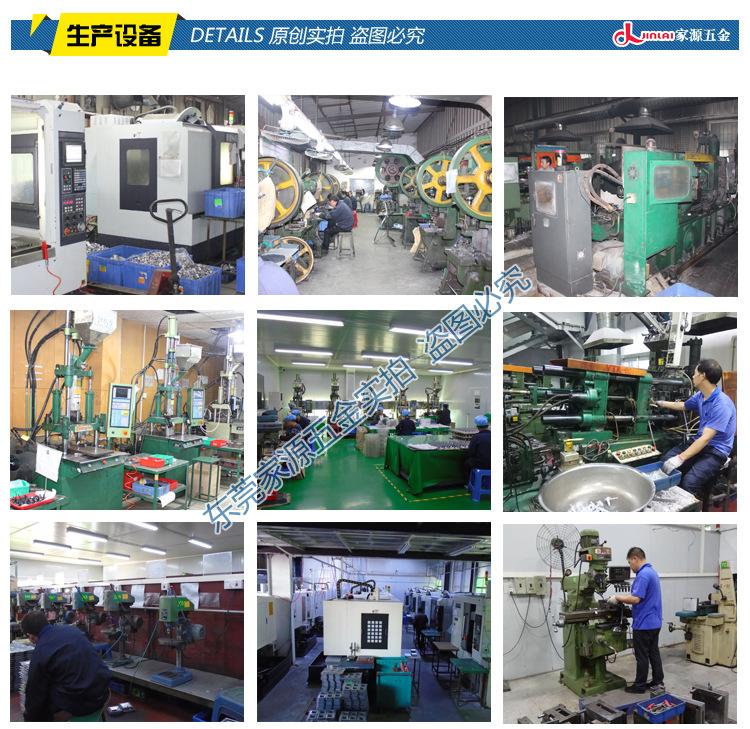
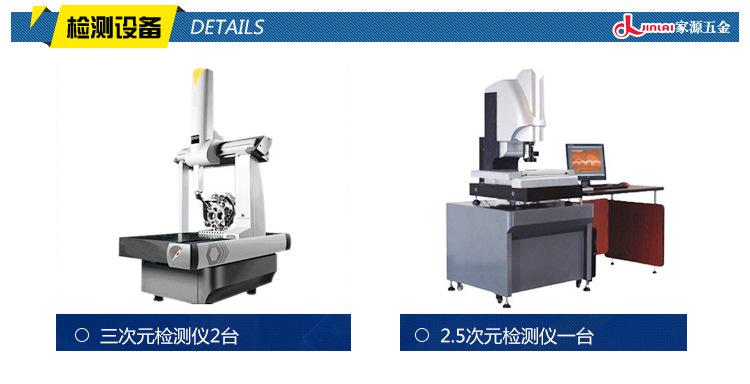
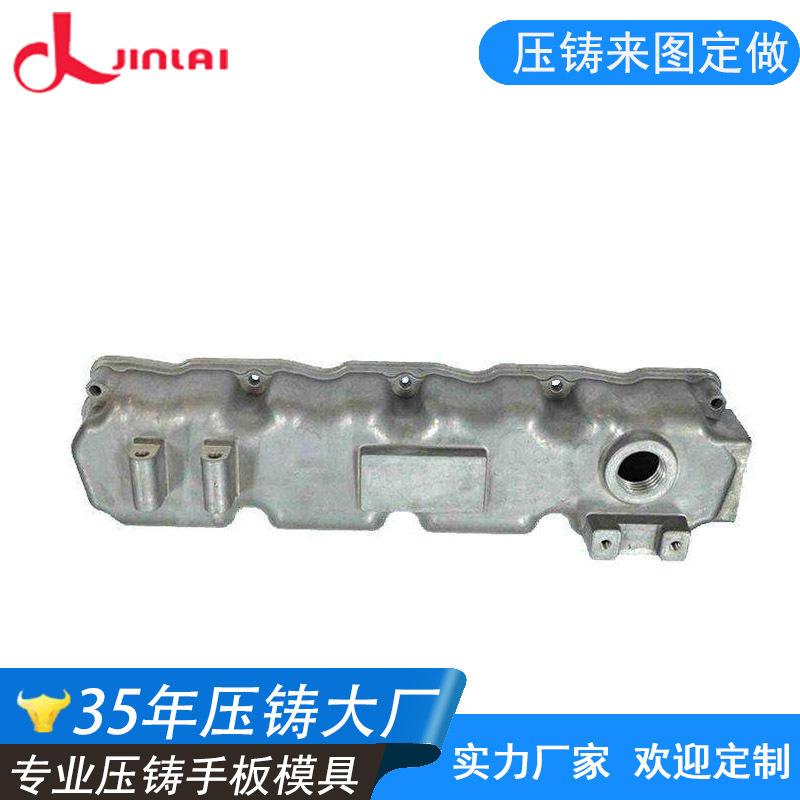
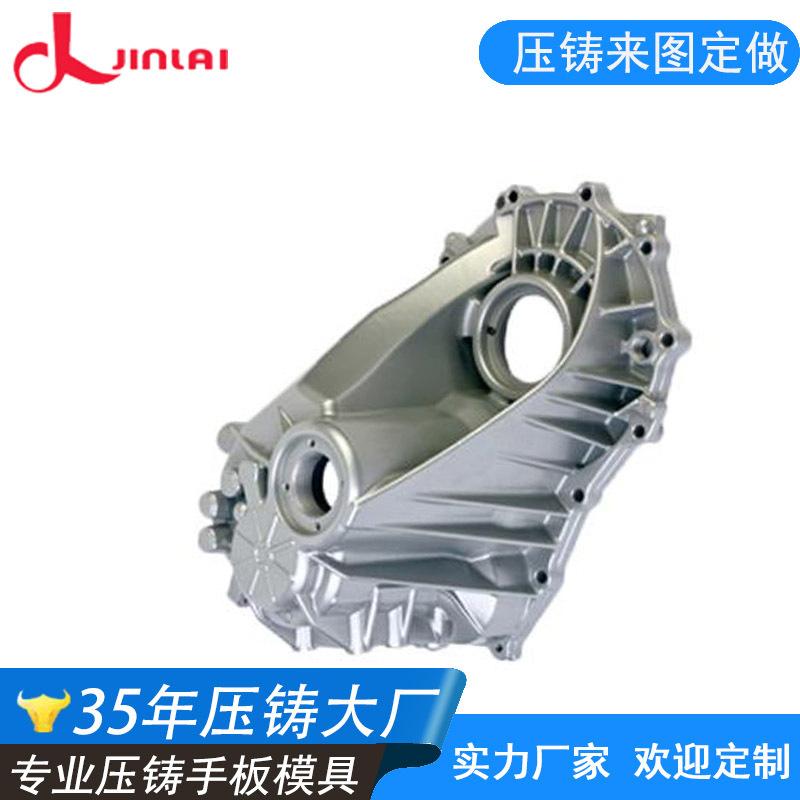
Fábrica de fundición a presión de aluminio de Dongguan OEM diseño de I+D y fabricación molde de fundición a presión piezas de aleación de aluminio procesamiento de fundición a presión
La fusión de aleación de aluminio es una parte importante del proceso de fundición a presión. El proceso de fusión no solo sirve para obtener metal líquido fundido, sino, lo que es más importante, para obtener una composición química que cumpla los requisitos, de modo que se pueda obtener la fundición a presión.
El metal fundido tiene una buena estructura cristalina y contiene muy poco gas e inclusiones. Durante el proceso de fundición, la interacción entre el metal y el gas y entre el metal fundido y el crisol hace que los componentes cambien.
Cambios, inclusiones y absorción de aire. Por lo tanto, el proceso de fusión correcto es una garantía importante para obtener fundiciones de alta calidad. La mejor temperatura de fusión para la fundición a presión de aleación de aluminio:
El punto de fusión del oro es 382 ~ 386℃. El control adecuado de la temperatura es un factor importante para controlar la composición de la aleación de aluminio. Para asegurar una buena fluidez del líquido de la aleación para llenar la cavidad, la olla de aluminio de la máquina de fundición a presión
La temperatura del metal fundido es 415 ~ 430℃. La temperatura de fundición a presión de piezas de pared delgada y piezas complejas puede tomarse como el límite superior; la temperatura de piezas de pared gruesa y piezas simples puede tomarse como el límite inferior. La temperatura del metal fundido en el horno de fusión central es 430 ~ 450
℃. La temperatura del metal fundido que entra en el tubo de cuello de cisne es básicamente la misma que la temperatura en la olla de aluminio. Al controlar la temperatura del metal fundido en la olla de aluminio, la temperatura de vertido se puede controlar con precisión.
Esto requiere que los fabricantes de equipos tengan el nivel correspondiente de conocimiento técnico y de aplicación. Debido a que el equipo de fundición a presión es accionado por un sistema hidráulico, el proceso es controlado por una serie de aperturas de válvulas/
El tiempo de respuesta de la válvula debe ser muy sensible y rápido. Solo así se puede garantizar que el desplazamiento del punzón durante el proceso de aceleración cumpla con los requisitos de diseño.
Según la ecuación de Bernoulli en física de fluidos, la presión del metal fluido es proporcional al cuadrado de la velocidad del fluido. Cuando el líquido de aleación de aluminio se funde a presión, entra en la cavidad del molde y se mueve
La velocidad disminuirá y la presión del metal también disminuirá. Cuando la presión del metal disminuya lo suficiente, comenzará a formarse un flujo ramificado en el frente del metal. En el proceso de flujo posterior, el gas será arrastrado hacia
Entre ellos, cuando dos o más corrientes de metal se encuentran en la cavidad del molde, se aspira aire hacia ella, causando la formación de poros en la fundición. Para mantener la aleación de aluminio con una cierta presión hacia adelante durante la fundición a presión,
El diseño del proceso del equipo de fundición a presión puede ser un aumento continuo de la velocidad. Cuando se alcanza la alta velocidad establecida, se realiza la desaceleración y el frenado según las condiciones establecidas.
(Cuando la temperatura de fusión es demasiado alta) la reacción entre el crisol de hierro y el aluminio líquido se acelera, y el hierro en la superficie del crisol sufre una reacción de oxidación para producir Fe2O3 y otros óxidos; el elemento hierro también reacciona con el aluminio líquido para producir FeZn13
Los compuestos (escoria de aluminio) se disuelven en el aluminio líquido. Los elementos de aluminio y magnesio se queman, la velocidad de oxidación del metal se acelera, la cantidad de quema aumenta y la escoria de aluminio aumenta. La expansión térmica puede hacer que la cabeza del martillo se atasque.
En crisoles de hierro fundido, se funde más hierro en la aleación, y la reacción entre el aluminio y el hierro se acelera a altas temperaturas. Se formarán partículas duras de compuestos intermetálicos de hierro-aluminio, causando un desgaste excesivo del cabezal del martillo y del cuello de cisne.
Se funde más hierro en la aleación, y la reacción entre el aluminio y el hierro se acelera a altas temperaturas. Se formarán partículas duras de compuestos intermetálicos de hierro-aluminio, causando un desgaste excesivo del cabezal del martillo y del cuello de cisne. El consumo de combustible aumentará en consecuencia.
Cu cuanto mayor es la temperatura, más gruesos son los cristales de las fundiciones, lo que reduce las propiedades mecánicas. (Cuando la temperatura de fusión es demasiado baja) La aleación tiene poca fluidez, lo que no favorece el moldeo y afecta la calidad superficial de las fundiciones a presión. Fundición concentrada
Puede asegurar la estabilidad de la composición de la aleación. O adoptar un avanzado sistema automático de alimentación de metal líquido para mantener una velocidad de alimentación estable, la temperatura del líquido de la aleación y el nivel del líquido en la olla de aluminio.
Añada los materiales directamente a la olla de aluminio. Se recomienda añadir pequeños trozos de lingotes de aleación varias veces en lugar de añadir un lingote de aleación entero de una vez, lo que puede reducir el cambio de temperatura causado por la adición de materiales. (Control de la escoria de aluminio)
La transformación de aleación fundida de sólido a líquido es un proceso físico y químico complejo. El gas reacciona químicamente con el metal fundido, y el oxígeno reacciona con mayor fuerza.
Se produce cierta cantidad de escoria por oxidación. La escoria contiene óxidos y hierro, aluminio y compuestos intermetálicos de aluminio. La escoria raspada de la superficie de la masa fundida suele contener alrededor del 90% de aleación de aluminio.
La velocidad de reacción aumenta exponencialmente con el aumento de la temperatura de fusión. En circunstancias normales, la producción de escoria del lingote de aleación de aluminio original es inferior al 1%, oscilando entre el 0.3 y el 0.5%;
La producción de escoria de las piezas de trabajo suele estar entre el 2 y el 5%. Para reducir la generación de escoria de aluminio.
1. Evite remover el líquido de aleación en la olla de aluminio tanto como sea posible. Cualquier remoción hará que más líquido de aleación entre en contacto con los átomos de oxígeno en el aire, formando así más escoria.
2. Controle estrictamente la temperatura de fundición. Cuanto más alta sea la temperatura, más escoria de aluminio se producirá.
3. No retire la escoria con demasiada frecuencia. Cuando la aleación fundida se expone al aire, se oxidará y formará escoria. Mantener una fina capa de escoria en la superficie del horno es beneficioso para prevenir la mayor oxidación del líquido en el crisol.
cambiar.
4. La superficie del material de la boquilla se oxida durante el proceso de fundición a presión, y su contenido de óxido de aluminio es mucho mayor que el del lingote de aleación original. Cuando estos materiales de boquilla se refunden en una olla de aluminio, el óxido de aluminio a alta
Es viscoso en condiciones de baja temperatura, y cuando se saca de la olla de aluminio, se llevará una gran cantidad de componentes de aleación.