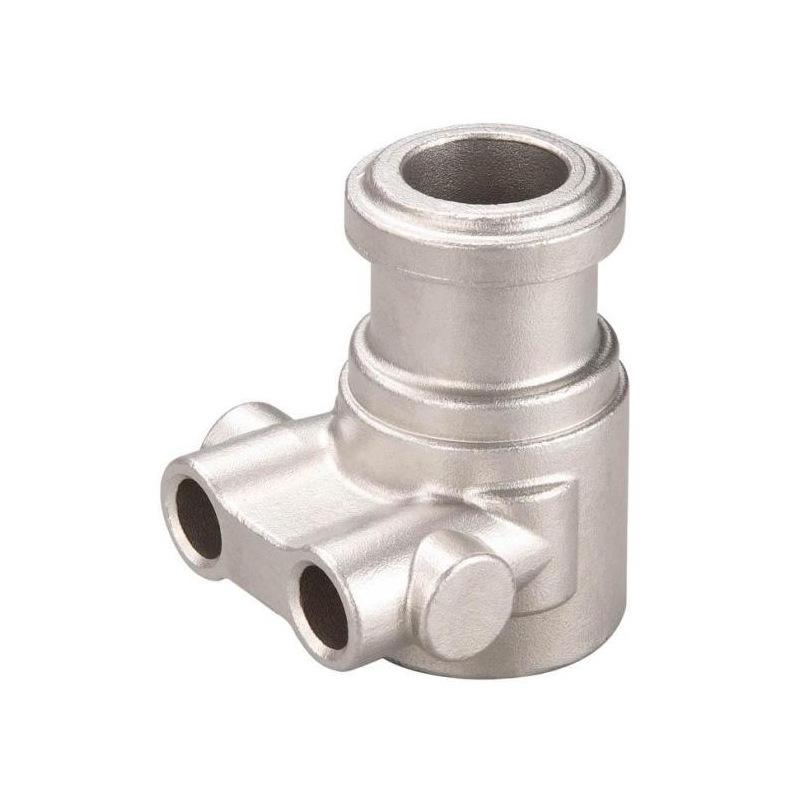
Foshan moldeo por inyección de alta presión en molde metálico aleación de aluminio aleación de zinc piezas de automóvil procesamiento de precisión
Cantidad
Coincidencias exactas a un precio más bajo






Productos similares a un precio más bajo






Automóvil club británico
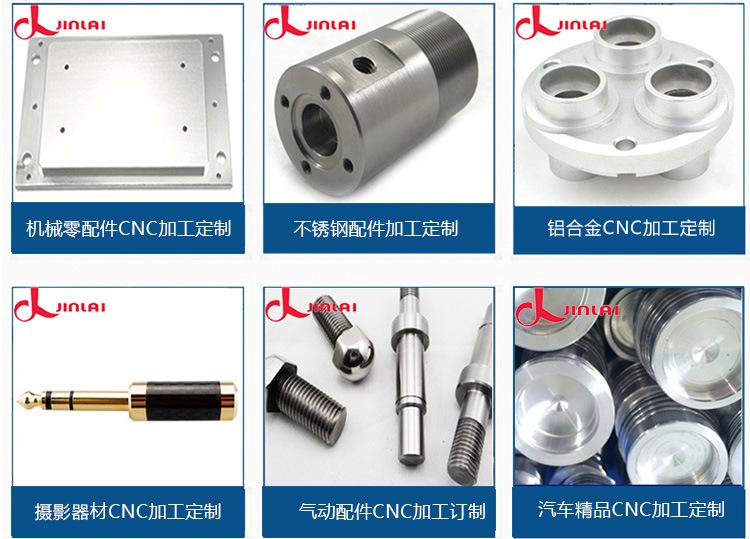
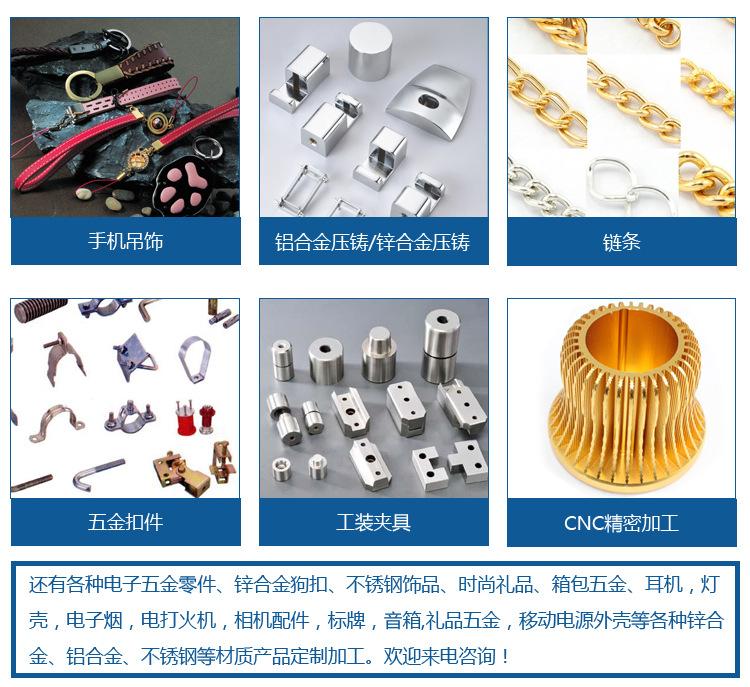
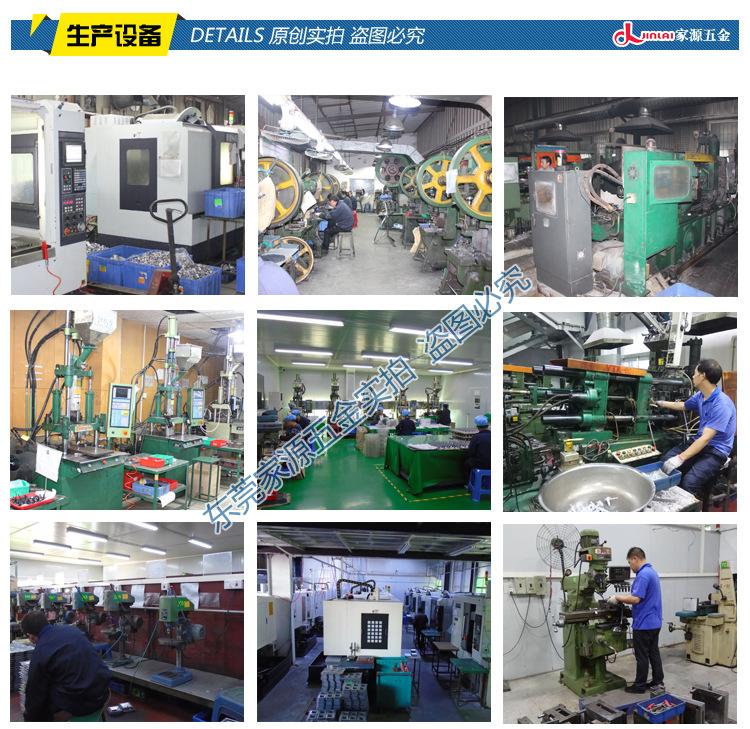
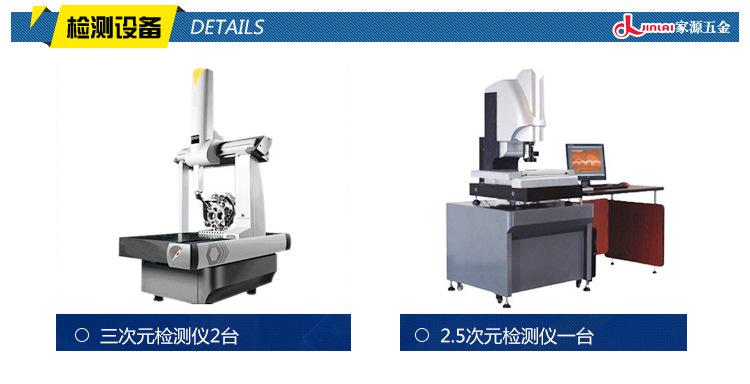
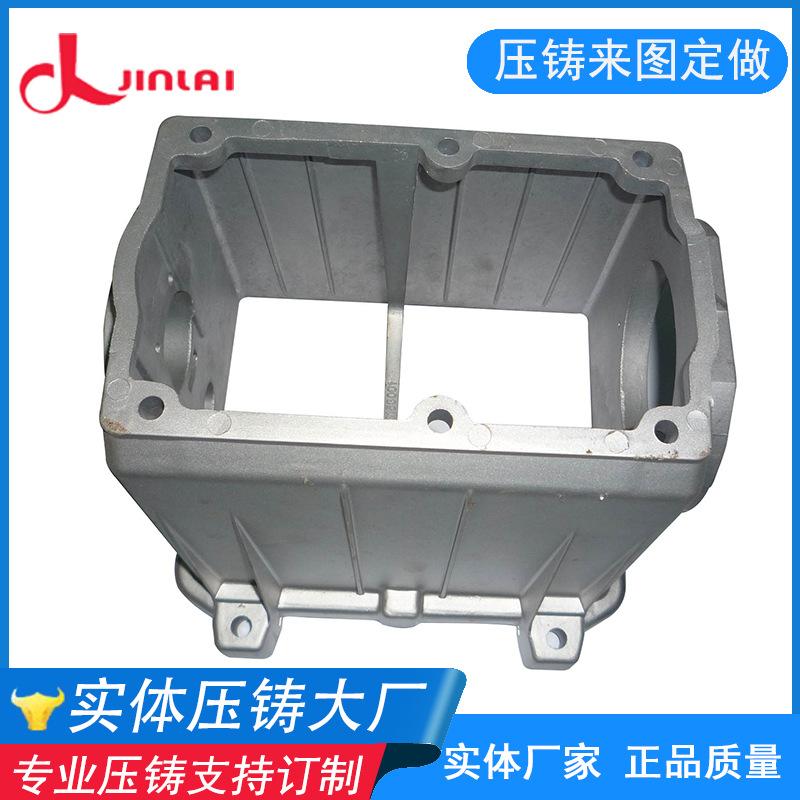
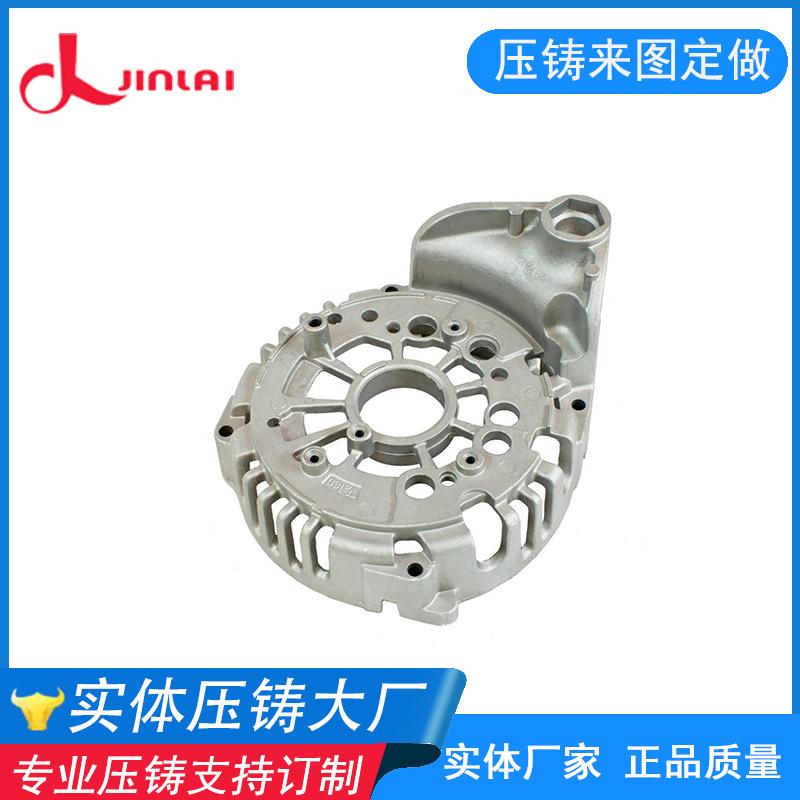
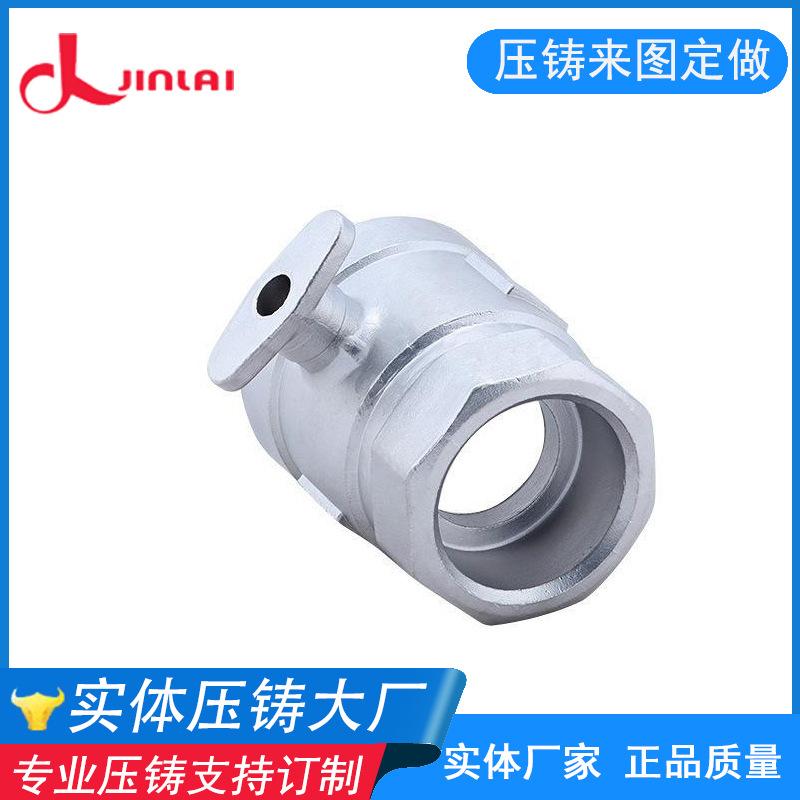
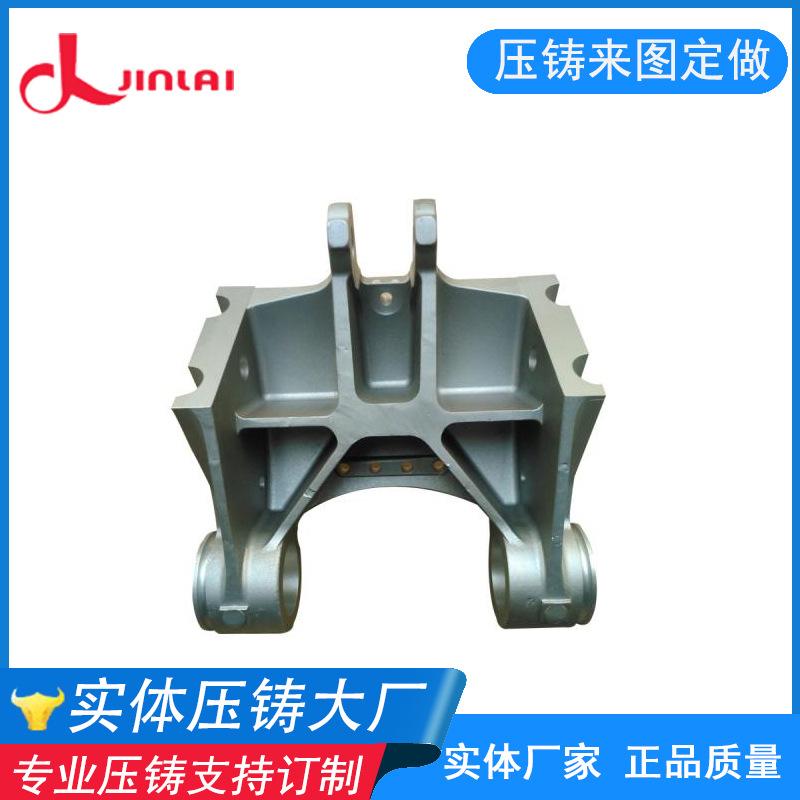
Foshan procesamiento de moldeo por inyección de metal a alta presión aleación de aluminio aleación de zinc piezas de automóvil procesamiento de precisión
Debido al rendimiento químico inestable de los materiales de aleación de aluminio, es necesario añadir una capa protectora en la superficie de la aleación de aluminio para evitar que la forja de aleación de aluminio se oxide en el aire.
La mayoría de las fundiciones son piezas con cavidades de forma complicada. Después del preprocesamiento y el preplateado, deben pasar por un fuerte plateado ácido, por lo que la parte de la cavidad del agujero en la pieza debe ser preplateada para evitar la corrosión del plateado posterior. Cuando se dispersa en la superficie del molde de producción de aleación de aluminio-cobre, se formará un compuesto quebradizo. Los compuestos generados por la reacción de aluminio y hierro actuarán como una cuña para promover la formación y el desarrollo de grietas.
El tratamiento regular de alivio de tensiones de los troqueles de fundición a presión puede extender eficazmente la vida útil del molde y garantizar la calidad superficial de las piezas fundidas. Los métodos comunes de alivio de tensiones son el templado, el alivio de tensiones por presión y el ajuste de la velocidad. El flujo de metal a alta presión aumentará la resistencia de unión entre la aleación y el molde. La presión y la velocidad son factores complementarios y mutuamente restrictivos. Para cumplir con los requisitos del proceso de fundición a presión de moldes metálicos, la presión y la velocidad de llenado del molde metálico de fundición a presión deben aumentarse mediante el ajuste continuo de la compuerta. Una compuerta de alta velocidad puede aumentar la temperatura de la zona local del molde donde el flujo de metal impacta la pared del molde y acelerar la formación de adherencias al molde. Actualmente, este método se utiliza principalmente en el caso en que la superficie de la cavidad entra en contacto con el aire después de usar tiocianato de potasio y etilendiamina para abrir el molde. El aire es impactado por aire comprimido y pintura, generando esfuerzos de tracción.
Los triángulos isósceles de las compuertas, rebabas, lumbreras, particiones y marcas de expulsor de la fundición a presión de aleación de aluminio en molde de metal de alta presión deben limpiarse, pero no deben quedar residuos.
Si no se especifica concretamente en los planos, la configuración del proceso de fundición a presión de metal de alta presión correspondiente, como la posición del pin expulsor, la posición de la línea de partición, la posición de la canaleta de alimentación y los respiraderos, etc., será especificada por el fabricante; de lo contrario, se indicarán en los planos o por el proveedor y el solicitante. La pieza fundida estará libre de grietas, falta de llenado, holguras, burbujas y cualquier defecto penetrante. Debido a la complejidad del proceso, el precio aumentará en consecuencia.
La estructura del molde es una superficie de molde compuesta por recubrimiento en polvo electrostático y recubrimiento de fluorocarbono. Otros componentes: Lo primero que las fundiciones a presión de aleación de aluminio deben hacer es la comprensión unificada de la calidad por parte de las fábricas. Se han realizado una gran cantidad de experimentos durante mucho tiempo y la máquina de fundición a presión ha sido mejorada para optimizar el proceso.
Calefacción eléctrica: La calefacción depende principalmente de tubos calefactores, que son fáciles de limpiar y usar. La desventaja es que la distancia de radiación de calor es pequeña. Generalmente, para facilitar la salida de gas del núcleo, se suele producir un núcleo pequeño de forma simple en el orificio central del orificio del núcleo.
Durante el proceso de vertido, el gas generado en el núcleo de arena puede descargarse suavemente fuera del molde a través de los poros del núcleo de arena hacia la parte superior del molde. El gas en el medio puede descargarse suavemente fuera del modelo.