Artículos similares
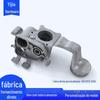
2022 Dongguan Shenzhen fábrica grande de fundición a presión de aluminio de alta precisión procesamiento de fundición a presión de aleación de aluminio de alta precisión personalizado, fabricante
Cantidad
Coincidencias exactas a un precio más bajo


Productos similares a un precio más bajo



Automóvil club británico
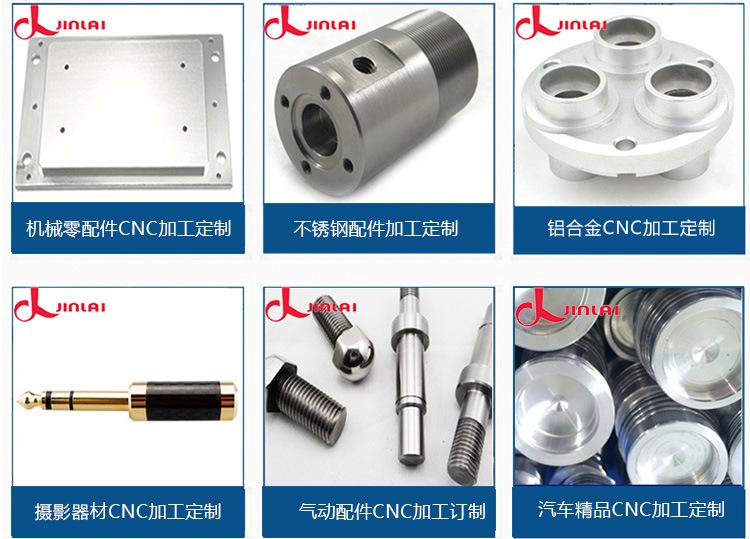
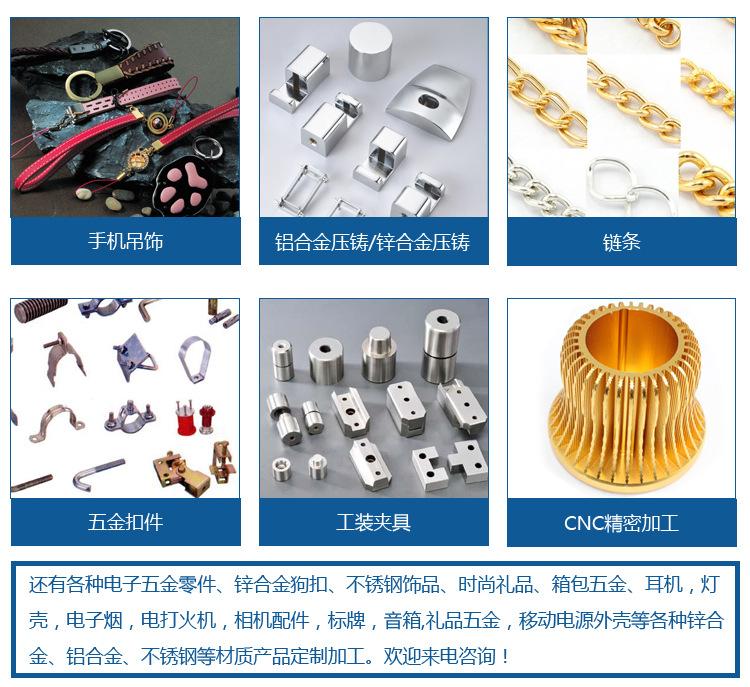
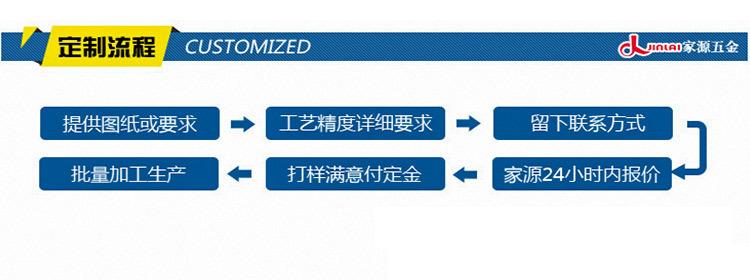
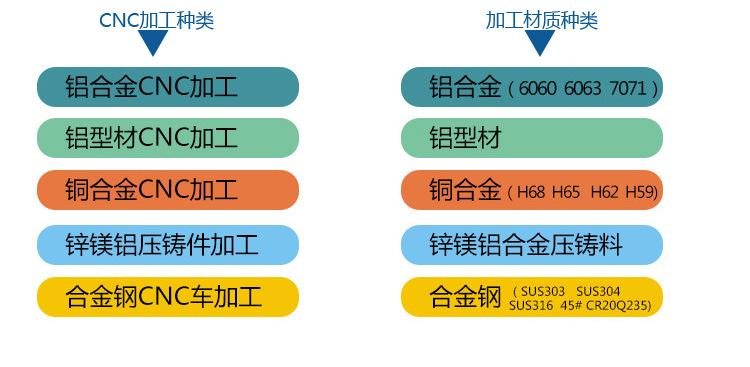
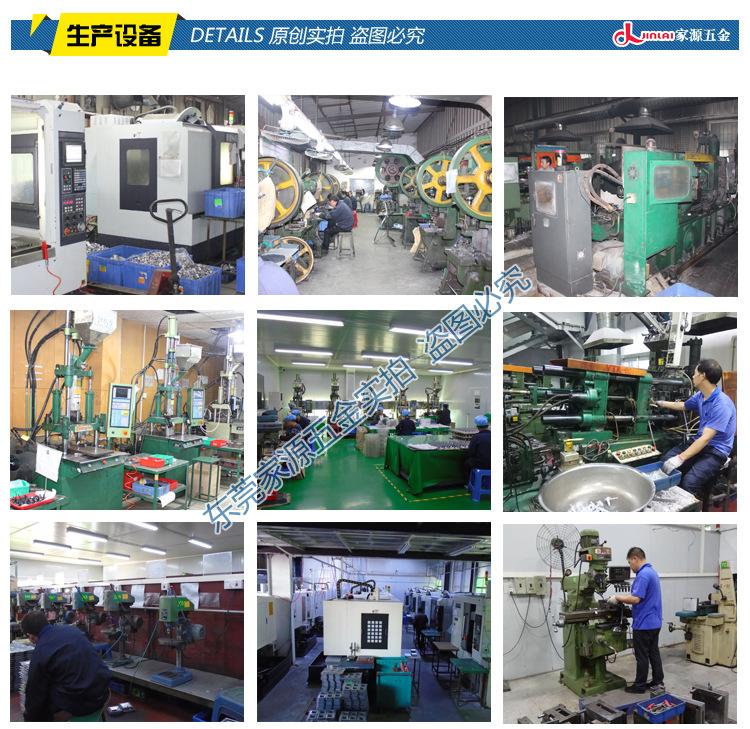
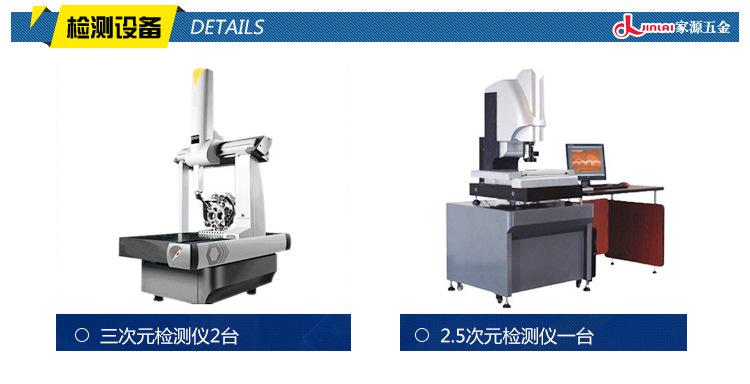

Fábrica de fundición a presión de aluminio de procesamiento de fundición profesional se enfoca en fundiciones a presión pequeñas y medianas hechas a medida
La calidad de los moldes de fundición a presión de aleación de aluminio tiene un gran impacto en la calidad de las piezas fundidas posteriores. Por lo tanto, un taller de fundición a presión debe rastrear la gestión de calidad de los moldes de fundición a presión hasta el proceso de producción de los moldes de fundición a presión.
Al inicio del trabajo, el diseño, la selección de materiales, el proceso de producción y algunos detalles específicos del molde de fundición a presión de aleación de zinc deben hacerse bien y ser perfectos.
Es posible que no tengas un conocimiento profundo y una comprensión del proceso de producción de fundición a presión.
Mediante las inspecciones mencionadas anteriormente, se puede confirmar básicamente el diseño y la calidad de producción de un molde de fundición a presión. Para el molde de fundición a presión que cumple con los requisitos, se puede realizar una prueba de estabilidad. Después de pasar la prueba, se puede producir en masa.
Poner en uso. A menudo hay agujeros de burbuja en las piezas de fundición a presión de aleación de aluminio. El tamaño de estos agujeros es crucial para la calidad de las piezas fundidas. Los agujeros de burbuja son redondos y el diámetro varía desde micrones hasta milímetros. Uniforme
Las pequeñas burbujas dispersas en las piezas fundidas a presión generalmente no afectan las propiedades mecánicas de las piezas fundidas, pero las burbujas grandes reducirán significativamente la resistencia al impacto de las piezas fundidas.
Definición: La porosidad se define como la presencia de huecos en un sólido. Hay dos tipos principales de poros en las piezas de fundición a presión de zinc: poros de burbuja y poros de contracción. Los poros de burbuja son más comunes en la producción de fundición a presión de alta presión.
, porque el tiempo de solidificación es corto y se reduce el número de poros de contracción. Los poros de gas se pueden definir además como cavidades en la superficie o en el interior de la fundición causadas por la entrada de gas durante el proceso de solidificación del metal.
La naturaleza del sistema determina que siempre habrá porosidad por gas en las fundiciones de alta presión, pero estos gases deben romperse en burbujas finas (microburbujas) y la cantidad de gas debe reducirse al mínimo.
(Cuando la temperatura de fusión es demasiado alta) la reacción entre el crisol de hierro y el zinc líquido se acelera, y el hierro en la superficie del crisol sufre una reacción de oxidación para producir Fe2O3 y otros óxidos; el elemento hierro también reacciona con el zinc líquido para producir compuestos de FeZn13 (escoria de zinc).
), disueltos en el zinc líquido. Los elementos de aluminio y magnesio se queman, la velocidad de oxidación del metal aumenta, la quemadura aumenta y la escoria de zinc aumenta. La expansión térmica puede hacer que el martillo se atasque. Los elementos de hierro se funden en el crisol de hierro fundido.
La aleación es más, y la reacción entre el zinc y el hierro se acelera a alta temperatura. Se formarán partículas duras de compuestos intermetálicos de hierro-aluminio, causando un desgaste excesivo del cabezal del martillo y del cuello de cisne. Más elementos de hierro se funden en la aleación en el crisol de hierro fundido, y el zinc reacciona más rápido a alta temperatura.
La reacción con el hierro se acelera. Se forman partículas duras de compuestos intermetálicos de hierro-aluminio, causando un desgaste excesivo de la cabeza del martillo y del cuello de cisne. El consumo de combustible aumenta en consecuencia. Cuanto mayor es la temperatura, más gruesos son los cristales de las fundiciones, lo que reduce las propiedades mecánicas.
. (Cuando la temperatura de fusión es demasiado baja) La aleación tiene poca fluidez, lo cual no favorece el moldeo y afecta la calidad superficial de la fundición a presión. (Cómo mantener la temperatura estable) El crisol o horno de fusión de la máquina de fundición a presión actual está equipado con medición y control de temperatura
El sistema debe revisarse periódicamente para garantizar la precisión del instrumento de medición de temperatura, y la temperatura real del horno debe medirse periódicamente con un dispositivo de medición de temperatura portátil (termómetro) y calibrarse.
