Tampa final de compressor automotivo em liga de alumínio Carcaça Processamento de fundição sob pressão Liga de alumínio personalizada Fundição sob pressão de alumínio de acordo com desenhos
Quantidade
Correspondências exatas por um preço menor





Produtos similares a um preço mais baixo



ah
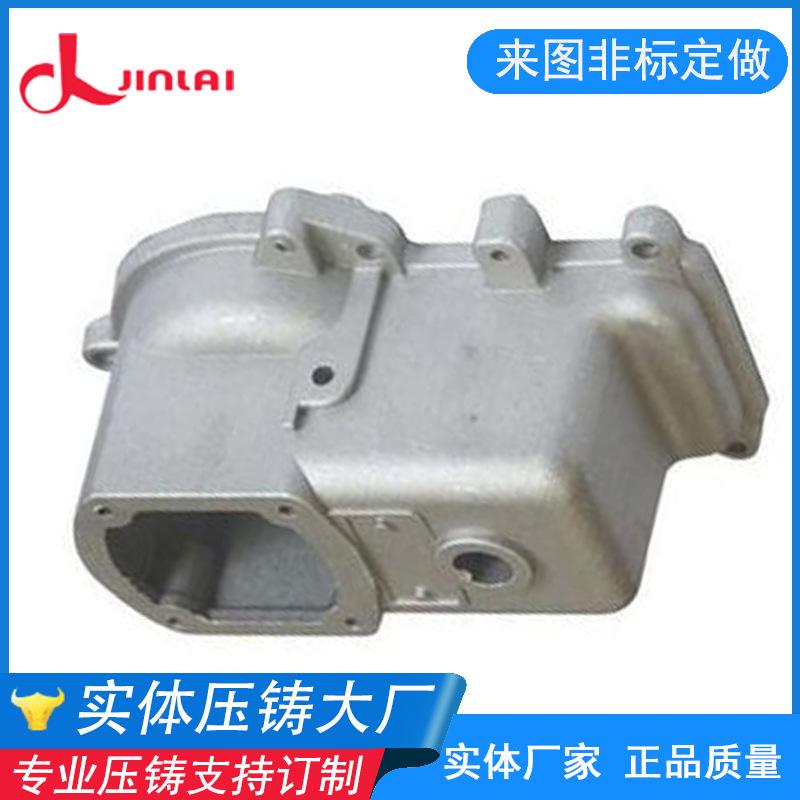
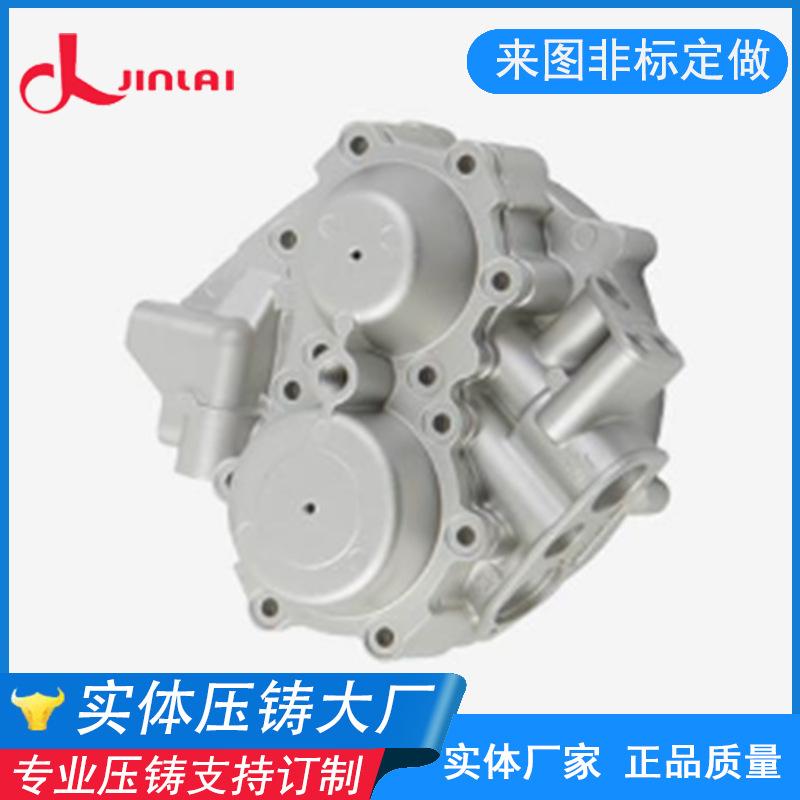
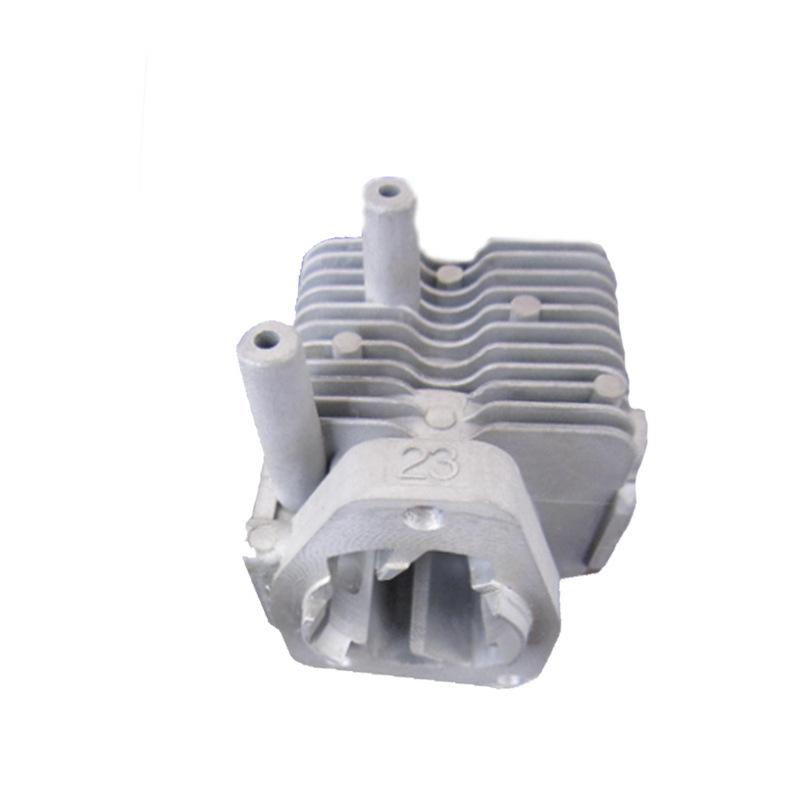

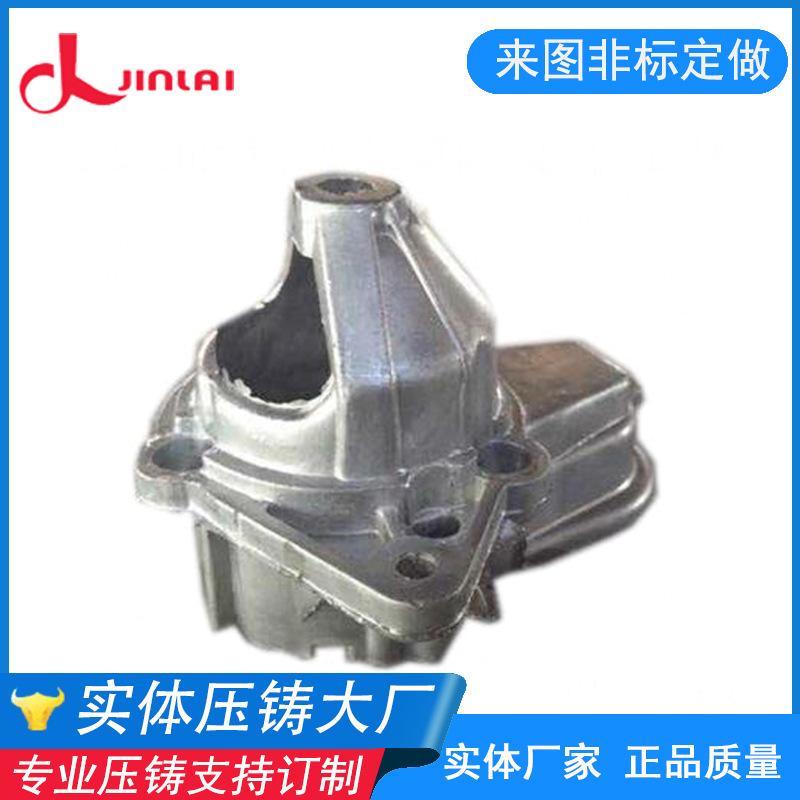
Intervalo de tempo de isolamento: O tempo de isolamento durante o processo de fundição sob pressão deve ser controlado até que as peças estejam completamente solidificadas. Se o tempo de isolamento for muito longo, aumentará a dificuldade de desmoldagem, estenderá o ciclo de produção, aumentará o custo de moldes e equipamentos e aumentará os custos de produção; se o tempo de isolamento for muito curto, a parte espessa da carcaça da tampa final do compressor automotivo de liga de alumínio não será completamente solidificada, o que levará à alimentação insuficiente e à superfície irregular. Por exemplo, a qualidade das peças será reduzida.
Temperatura de pré-aquecimento do molde: Quando a temperatura de pré-aquecimento do molde é menor do que a temperatura padrão, a têmpera do líquido da liga de alumínio perto da parede do molde causará segregação a frio na superfície de fundição, tornando o formato da fundição complicado. A fundição insuficiente reduzirá a taxa qualificada de peças, destruirá o estresse térmico do molde de fundição e facilmente causará falha precoce; quando a temperatura de pré-aquecimento do molde de fundição sob pressão for maior do que a temperatura padrão, as peças serão danificadas.
Devido à presença de pontos quentes e cavidades de contração, o molde e a fundição de liga de alumínio são propensos à adesão, o que reduz a vida útil do molde. Os seguintes requisitos devem ser atendidos: primeiro, o revestimento deve ser removido de forma rápida e eficiente; segundo, o próprio cabide não deve ser corroído. Assim como a remoção de peças não qualificadas, a remoção do revestimento do cabide também pode ser dividida em remoção química e remoção eletroquímica. Devido às diferentes formas estruturais do cabide, de acordo com as características estruturais do cabide, o método de oxidação é geralmente usado para remover o revestimento de metal do cabide.
Método de decapagem:
Método químico e método eletroquímico. De acordo com as propriedades químicas do revestimento e do substrato, ele geralmente é selecionado. Existem dois métodos químicos tradicionais: método de oxidação de ácido nítrico concentrado (cloreto de sódio) e método de composto nitro (sal anti-tingimento). O primeiro tem baixo custo e velocidade de remoção rápida, mas produz uma grande quantidade de gás de óxido de nitrogênio, o que pode facilmente levar à corrosão excessiva do metal base; o m-nitrobenzeno sulfonato de sódio, como um sal anti-incrustante, não é corrosivo para o substrato, mas requer remoção em alta temperatura, o que leva muito tempo e tem baixa eficiência; além disso, se usado com a substância altamente tóxica cianeto de sódio, a operação inadequada causará sérios danos. Atualmente, esse método é basicamente combinado com tiocianato de potássio e etilenodiamina. Processamento de fundição sob pressão de carcaça de tampa final de compressor automotivo de liga de alumínio Fundições sob pressão de liga de alumínio personalizadas de acordo com desenhos