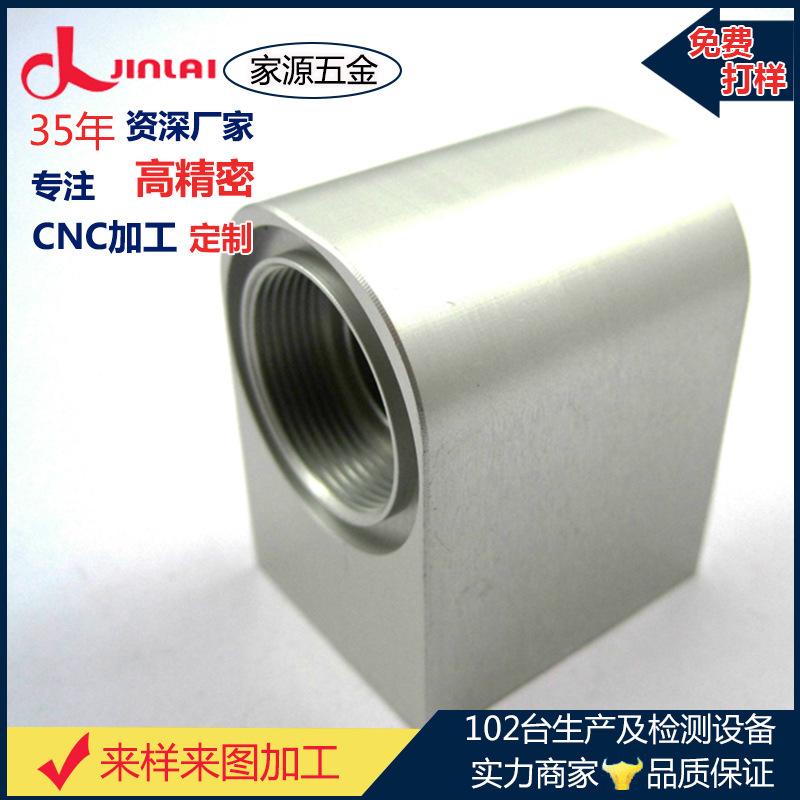
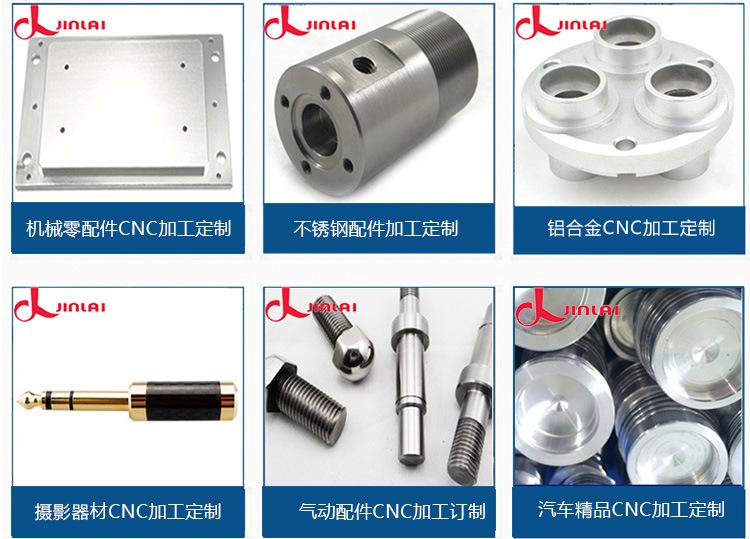
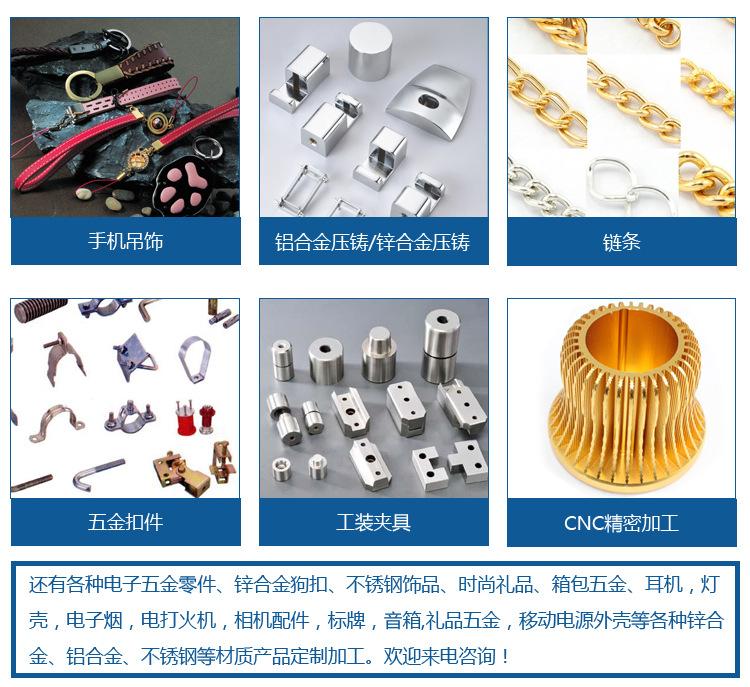
Dongguan Jiayuan máquinas processamento de hardware de precisão CNC torno CNC fresadora peças de liga de alumínio processamento abertura de molde personalização
Quantidade
Correspondências exatas por um preço menor






Produtos similares a um preço mais baixo





ah

O que deve ser observado ao fresar superfícies de centro de usinagem CNC
É usado principalmente para processar peças rotativas. Seus procedimentos operacionais seguros são os seguintes:
1. Antes do trabalho, você deve usar os equipamentos de proteção laboral prescritos e é estritamente proibido beber álcool; durante o trabalho, você deve se concentrar, operar com cuidado e seguir rigorosamente os procedimentos operacionais de segurança.
2. Antes de iniciar a máquina, leia o manual da máquina em detalhes. Não inicie a máquina sem estar familiarizado com a operação da máquina. Para sua segurança, leia o manual da máquina em detalhes antes de iniciar a máquina e preste atenção aos seguintes assuntos: Fresar uma superfície curva é um método de processamento comum para processamento de superfície curva. Então, no que o centro de usinagem CNC deve prestar atenção ao fresar uma superfície curva? Vamos seguir o editor da Taicheng CNC para aprender sobre isso. No que deve ser prestado atenção ao fresar uma superfície curva? Depois de ler isso, você entenderá e lidará facilmente com o processamento de fresamento de superfície curva.
1. Ao fresar peças de superfície curva, se for constatado que o material da peça não foi bem tratado termicamente, apresenta rachaduras, estrutura irregular, etc., o processamento deve ser interrompido a tempo para evitar desperdício de tempo de trabalho.
2. Ao fresar uma superfície curva relativamente complexa da cavidade do molde, geralmente é necessário um ciclo mais longo. Portanto, a máquina-ferramenta, o acessório e a ferramenta devem ser inspecionados adequadamente antes de cada operação de fresagem para evitar falhas no meio do processo, afetando a precisão do processamento ou até mesmo causando desperdício.
3. O acabamento finalmente produz a superfície teórica. Ao finalizar a superfície com uma fresa de ponta esférica, o método de corte de linha é geralmente usado. Para peças com boa abertura, o ponto de giro do corte de linha deve ser selecionado fora da superfície, ou seja, ao programar, a superfície deve ser estendida para fora.
4. Quando a fresa de ponta esférica estiver fresando uma superfície curva, a velocidade de corte na ponta da fresa é muito baixa. Se a fresa de ponta esférica for usada para fresar uma superfície curva relativamente plana perpendicular à superfície usinada, a qualidade da superfície cortada pela ponta da fresa de ponta esférica será relativamente ruim. Portanto, a velocidade do fuso deve ser aumentada adequadamente, e o corte com a ponta da fresa também deve ser evitado.
5. Evite cortar verticalmente. Existem dois tipos de fresas cilíndricas de fundo plano. Uma tem um furo superior na face final, e sua lâmina final não passa pelo centro. A outra não tem furo superior na face final, e as lâminas finais são conectadas e passam pelo centro. Ao fresar uma superfície curva, a fresa final com furo superior nunca deve ser alimentada verticalmente para baixo como uma broca, a menos que um furo de processo seja perfurado com antecedência.
Se o centro de usinagem CNC usar um cortador de extremidade sem um furo superior, ele pode alimentar verticalmente para baixo, mas como o ângulo da lâmina é muito pequeno e a força axial é grande, deve ser evitado o máximo possível. A melhor maneira é alimentar a lâmina obliquamente para baixo e, em seguida, usar a lâmina lateral para cortar horizontalmente após atingir uma certa profundidade.
É bem conhecido que o desgaste da superfície do flanco durante a usinagem do alumínio proporcionará um certo grau de amortecimento de vibrações. A área desgastada da superfície do flanco esfrega contra a superfície usinada, absorvendo a energia da vibração, resultando em redução da amplitude. Logicamente, este efeito também deve poder ser usado para amortecer outros tipos de vibrações de fresagem. A dificuldade enfrentada por esta tecnologia é como usar adequadamente a zona de desgaste do flanco especialmente projetada como superfície principal do flanco. Para obter o efeito de amortecimento correto, sua posição na pastilha, ângulo, largura e faixa utilizada na aresta de corte precisam ser bastante precisos e também devem ter a relação correta com outros fatores de projeto da pastilha.
Se esta tecnologia for aplicada corretamente, os flancos de amortecimento suprimem o aumento na deformação da ferramenta, controlando assim a espessura dos cavacos e as forças de corte radiais. O segredo do novo design patenteado da pastilha da Sandvik Coromant é que quando a pastilha tende a se desviar da peça, suas áreas entrarão em contato com a superfície usinada correspondente na peça no momento em que a ferramenta começar a dobrar para trás - evitando assim que a amplitude da ferramenta aumente durante a usinagem. Isto significa que a pastilha tem um efeito estabilizador contínuo que também faz parte da ação de corte. O breve contato ocasional entre o relevo principal especialmente projetado e a peça de trabalho é tão suave que não afeta o desempenho de corte da ferramenta, o desenvolvimento de desgaste ou a formação de rebarbas. O resultado: as alterações nas forças de corte radiais são extremamente pequenas.
A chave para o sucesso desta tecnologia está no tamanho e na posição do relevo principal em relação à geometria da pastilha e ao diâmetro da ferramenta. A análise de elementos finitos com simulação do processo de corte é então usada para avaliar as forças de corte, a formação de cavacos e a distribuição dos níveis de tensão na pastilha.
Fator de Diâmetro
Quanto à influência da força de corte radial, ferramentas de pequeno e médio diâmetro apresentam baixa rigidez e são mais propensas à deflexão, enquanto ferramentas de grande diâmetro são relativamente estáveis e possuem diferentes requisitos de proteção contra vibração. Além disso, constatou-se que o avanço não é o principal fator que afeta a força de corte radial. A magnitude da força de corte radial muda apenas ligeiramente entre os diferentes avanços da ferramenta (geralmente 0,25 mm e 0,35 mm por dente). Para uma fresa de liga de alumínio típica de 25 mm de diâmetro, a lâmina tem uma borda de 1° e 0,1 mm de largura e combina perfeitamente com a borda de corte curva.
A liga de alumínio é um material com boa usinabilidade. Sua força de corte unitária é cerca de um terço da do aço e seu ponto de fusão é de 625 graus.
Este baixo ponto de fusão significa que não importa quão alta seja a velocidade de corte, a temperatura na zona de corte não excederá 625 graus. As pastilhas de metal duro podem suportar temperaturas muito altas antes que ocorra desgaste excessivo e a resistência da aresta de corte não seja afetada.
Velocidades de corte mais altas também aumentam os requisitos de energia. Na verdade, um problema comum na usinagem de alta velocidade de ligas de alumínio é a necessidade de muita potência da máquina, o que muitas vezes leva a baixas taxas de remoção de metal por unidade de consumo de energia. Portanto, geralmente é necessário que a máquina-ferramenta forneça o máximo de potência de saída possível em altas velocidades - ao usinar ligas de alumínio em altas velocidades, é muito benéfico reduzir a potência necessária devido a melhorias nas ferramentas de corte.
Do ponto de vista da ferramenta, a força de corte principal tem uma influência decisiva na necessidade de potência. A redução da potência necessária por unidade de material removido tem um impacto positivo muito óbvio nas aplicações de fresamento de ligas de alumínio, que se manifesta em maior produtividade por processo e maior capacidade de processamento da máquina. Além de determinar se o corte é leve ou não, o ângulo frontal também afeta a força principal de corte. O novo design da pastilha pode minimizar a força de corte aumentando o ângulo frontal enquanto combina com o restante da geometria da pastilha. Jiayuan reduziu bastante a necessidade de energia com o novo projeto mecânico.