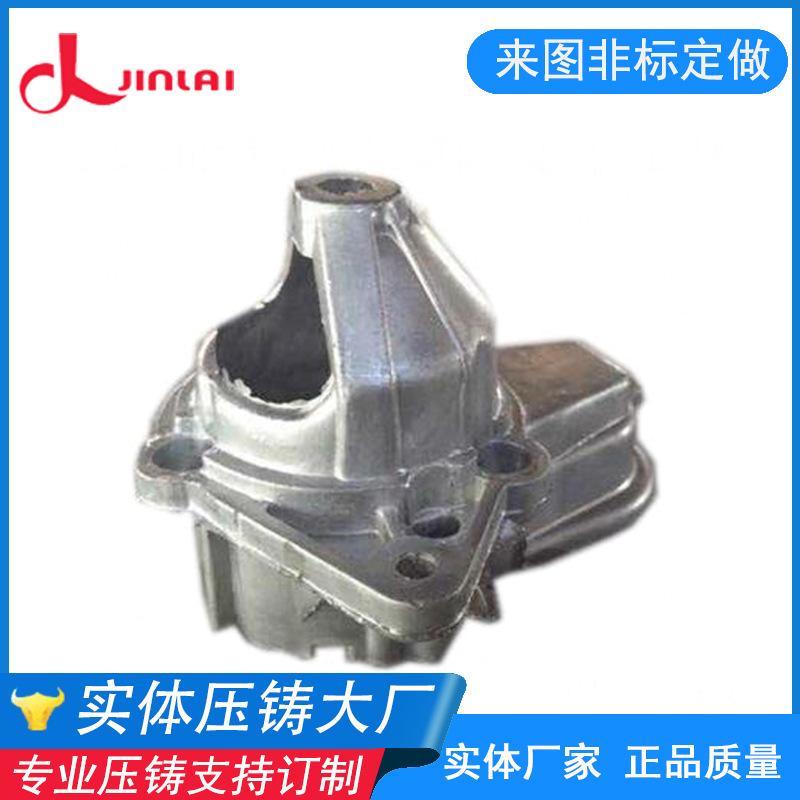
Cubierta de extremo de compresor de automóvil de aleación de aluminio Procesamiento de fundición a presión aleación de aluminio fundición a presión personalizada según planos
Cantidad
Coincidencias exactas a un precio más bajo





Productos similares a un precio más bajo



Automóvil club británico
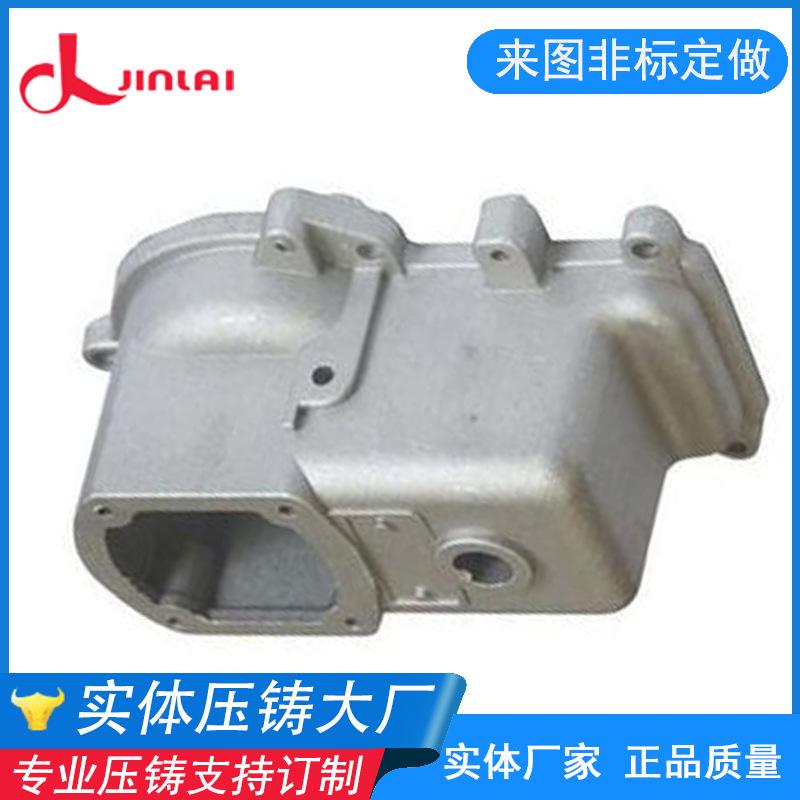
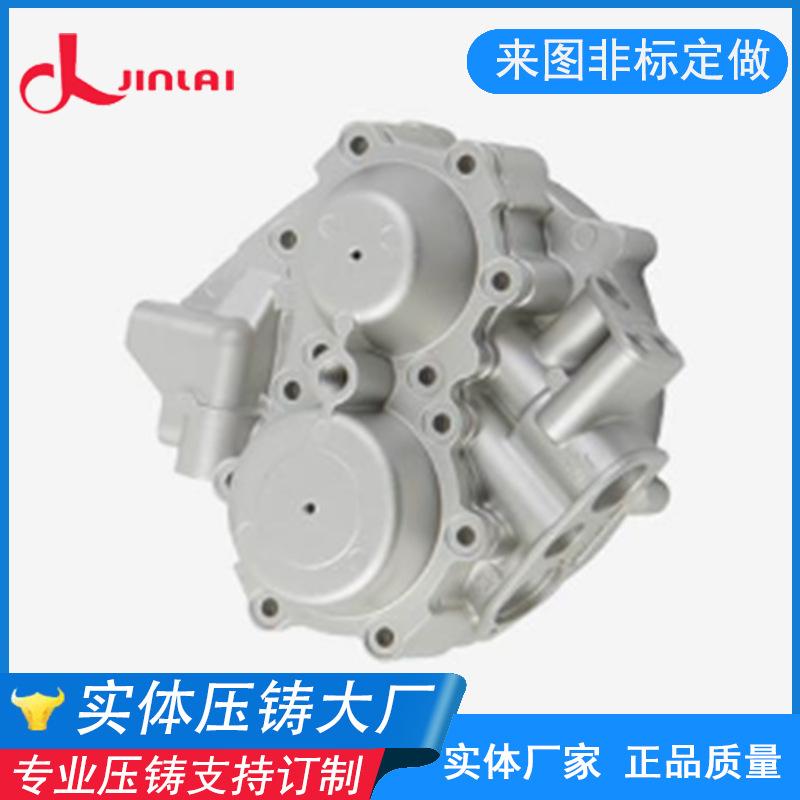
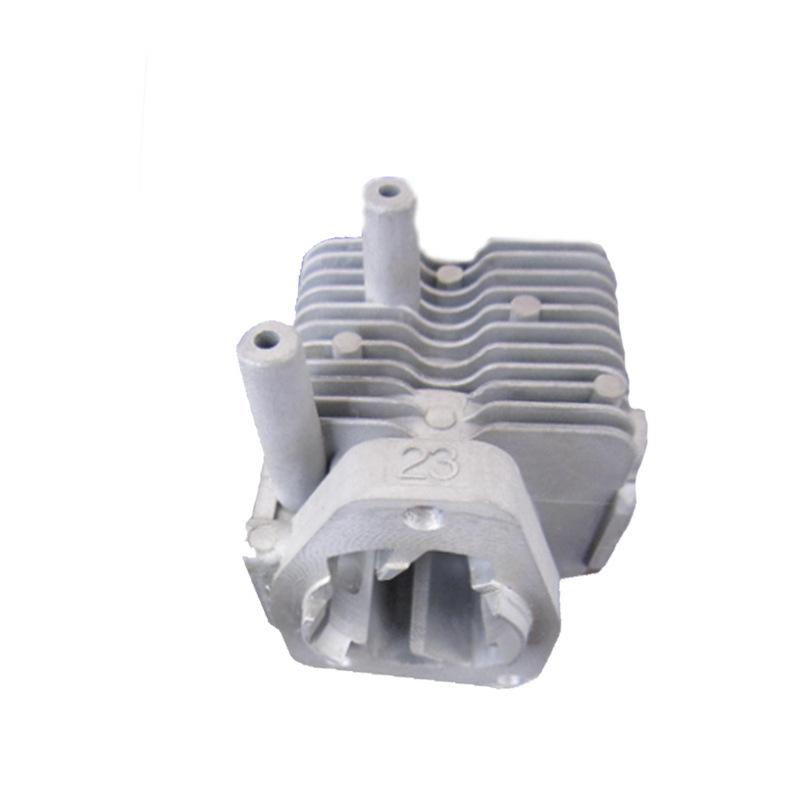

Intervalo de tiempo de mantenimiento: El tiempo de mantenimiento durante el proceso de fundición a presión debe controlarse hasta que las piezas estén completamente solidificadas. Si el tiempo de mantenimiento es demasiado largo, aumentará la dificultad de desmoldeo, prolongará el ciclo de producción, aumentará el costo de los moldes y equipos, y aumentará los costos de producción; si el tiempo de mantenimiento es demasiado corto, la parte gruesa de la carcasa de la tapa final del compresor de automóvil de aleación de aluminio fundida a presión no se solidificará completamente, lo que provocará una alimentación insuficiente y una superficie irregular. Por ejemplo, la calidad de las piezas se reducirá.
Temperatura de precalentamiento del molde: Cuando la temperatura de precalentamiento del molde es inferior a la temperatura estándar, la solidificación del líquido de la aleación de aluminio cerca de la pared del molde provocará segregación en frío en la superficie de la fundición, haciendo que la forma de la fundición sea complicada. La fundición insuficiente reducirá la tasa de piezas calificadas, destruirá el estrés térmico del molde de fundición y causará fácilmente una falla temprana; cuando la temperatura de precalentamiento del molde de fundición a presión es superior a la temperatura estándar, las piezas se dañarán.
Debido a la presencia de puntos calientes y cavidades por contracción, el molde y la pieza de fundición a presión de aleación de aluminio son propensos a la adhesión, lo que reduce la vida útil del molde. Se deben cumplir los siguientes requisitos: primero, el recubrimiento debe retirarse rápida y eficientemente; segundo, el propio colgador no debe corroerse. Al igual que el decapado de piezas no conformes, el decapado del recubrimiento del colgador también se puede dividir en decapado químico y decapado electroquímico. Debido a las diferentes formas estructurales del colgador, según las características estructurales del colgador, generalmente se utiliza el método de oxidación para eliminar el recubrimiento metálico del colgador.
Método de pelado:
Método químico y método electroquímico. Según las propiedades químicas del recubrimiento y del sustrato, se suele seleccionar. Existen dos métodos químicos tradicionales: el método de oxidación con ácido nítrico concentrado (cloruro de sodio) y el método de compuestos nitro (sal anti-teñido). El primero tiene bajo costo y alta velocidad de eliminación, pero produce una gran cantidad de gas óxido de nitrógeno, que puede provocar fácilmente una corrosión excesiva del metal base; el m-nitrobencenosulfonato de sodio, como sal antiincrustante, no es corrosivo para el sustrato, pero requiere eliminación a alta temperatura, lo que lleva mucho tiempo y tiene baja eficiencia; además, si se usa con la sustancia altamente tóxica cianuro de sodio, una operación inadecuada causará daños graves. Actualmente, este método se combina básicamente con tiocianato de potasio y etilendiamina. Carcasa de tapa de extremo de compresor de aleación de aluminio para automóviles Procesamiento de fundición a presión Piezas fundidas a presión de aleación de aluminio personalizadas según planos