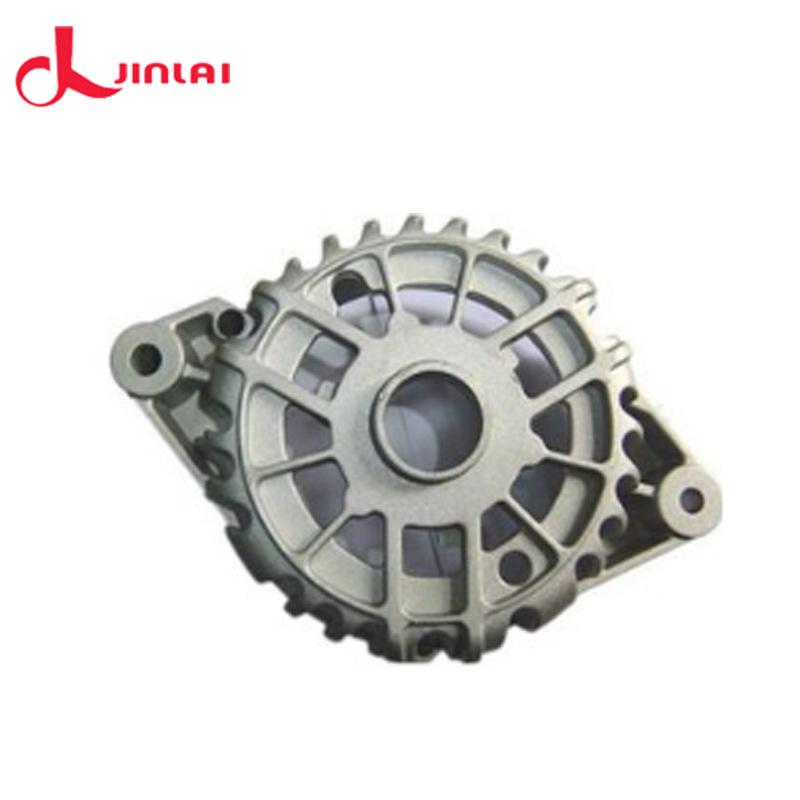
Procesamiento de fundición a presión de aleación de aluminio de precisión, fundición a presión de aleación de aluminio, procesamiento de precisión CNC, procesamiento de fundición a presión por lotes
Cantidad
Coincidencias exactas a un precio más bajo





Productos similares a un precio más bajo





Automóvil club británico
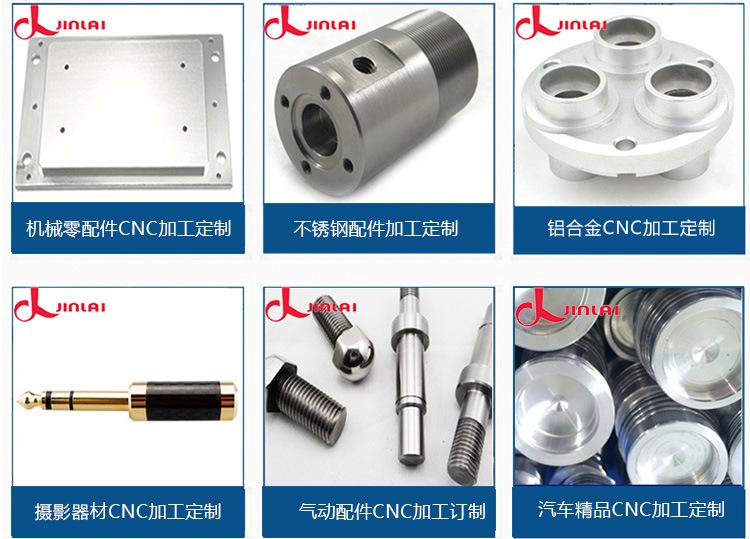
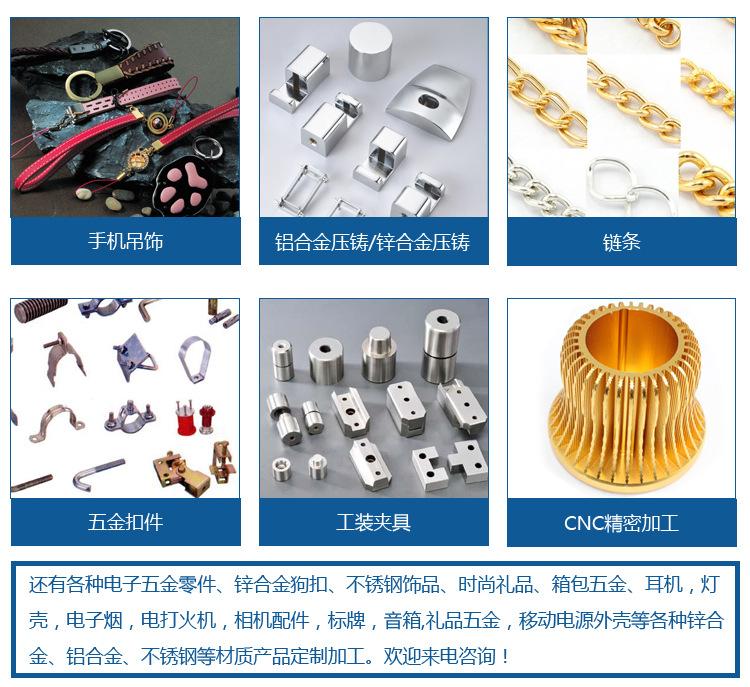
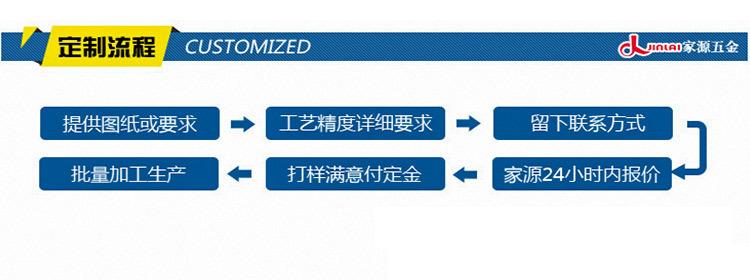
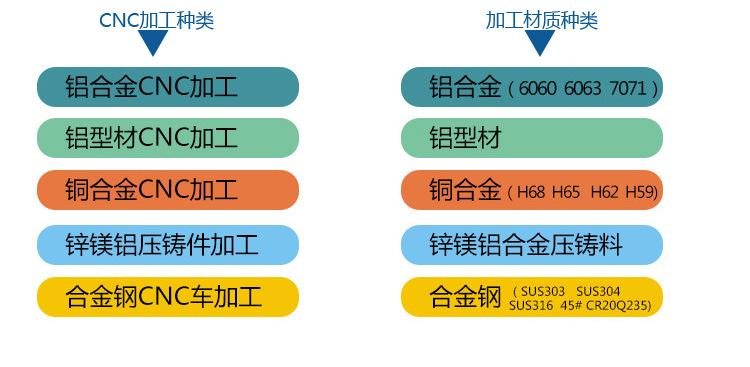
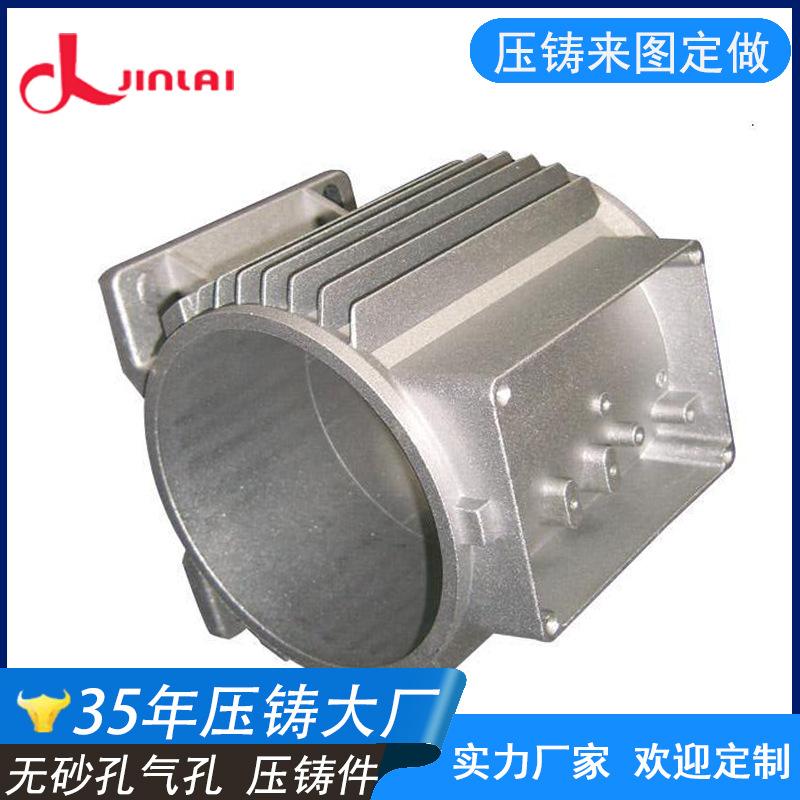
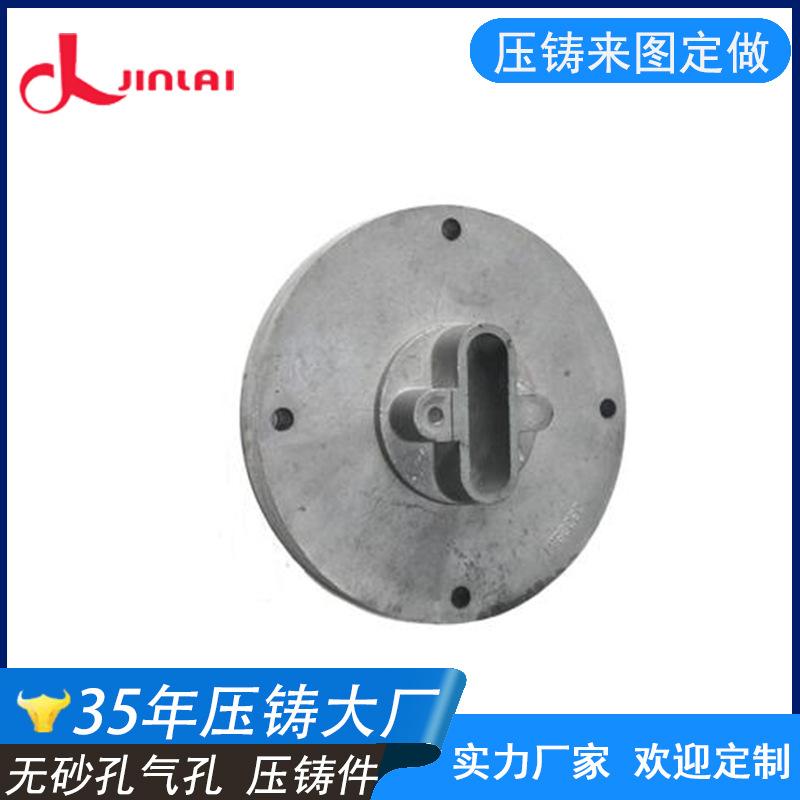

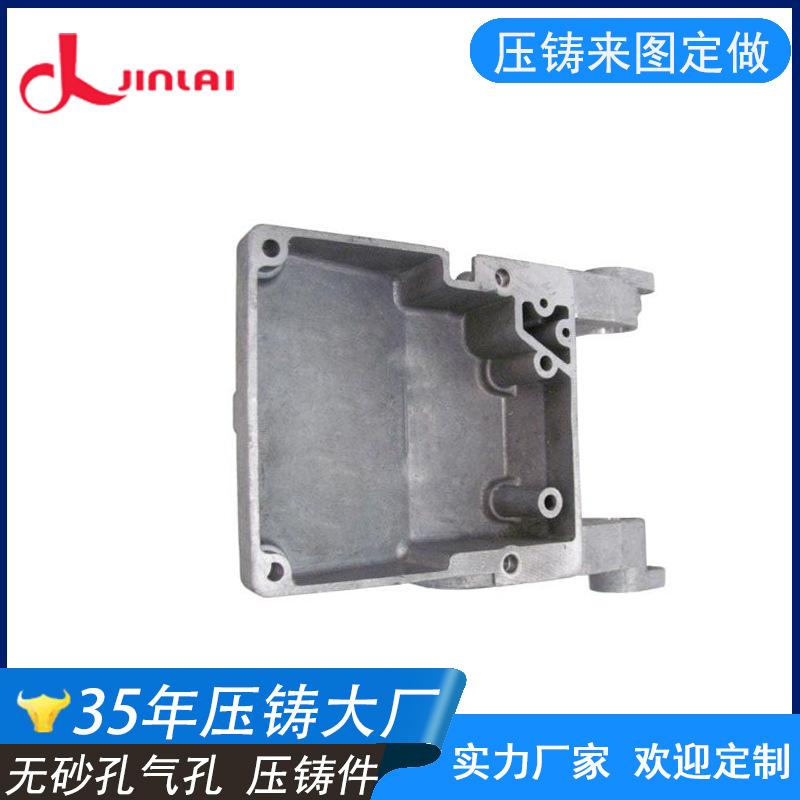
Procesamiento de fundición a presión de aleación de aluminio de precisión, fundición a presión de aleación de aluminio, procesamiento de precisión CNC, procesamiento de fundición a presión por lotes
(Cuando la temperatura de fusión es demasiado alta) la reacción entre el crisol de hierro y el líquido de aluminio se acelera, y el hierro en la superficie del crisol sufre una reacción de oxidación para producir Fe2O3 y otros óxidos; el elemento hierro también reacciona con el líquido de aluminio para producir
El compuesto de FeZn₁₃ (escoria de aluminio) se disuelve en aluminio líquido. Los elementos de aluminio y magnesio se queman, la oxidación del metal se acelera, la quema aumenta y la escoria de aluminio aumenta. La expansión térmica puede causar adherencia.
Fenómeno del martillo muerto. Una mayor cantidad de hierro en el crisol de hierro fundido se funde en la aleación, y la reacción entre el aluminio y el hierro se acelera a altas temperaturas. Se formarán partículas duras de compuestos intermetálicos de hierro y aluminio, lo que provocará que el martillo y el cuello de cisne se rompan.
Desgaste excesivo. El hierro en el crisol de hierro fundido se funde en la aleación, y la reacción entre el aluminio y el hierro se acelera a altas temperaturas. Se formarán partículas duras de compuestos intermetálicos de hierro y aluminio, lo que provocará un desgaste excesivo de la cabeza del martillo y el cuello de cisne.
Cuanto más alta es la temperatura, más gruesos son los cristales de las piezas fundidas, lo que reduce las propiedades mecánicas. (Cuando la temperatura de fusión es demasiado baja) La aleación tiene poca fluidez, lo que no favorece el conformado y afecta
Calidad superficial de las piezas fundidas a presión. (Cómo mantener la temperatura estable) Los crisoles u hornos de fundición a presión actuales están equipados con un sistema de medición y control de temperatura, que se revisa periódicamente para garantizar la precisión del instrumento de medición.
Utilice regularmente un termómetro portátil para medir la temperatura real del horno y corregirla. Los operarios con experiencia en fundición a presión observarán la masa fundida a simple vista. Si la masa fundida no está demasiado caliente después del raspado,
Si la masa fundida es espesa y transparente, y la escoria no se desprende rápidamente, significa que la temperatura es adecuada; si la masa fundida es demasiado espesa, significa que la temperatura es demasiado baja; si aparece rápidamente una capa de escarcha blanca en la superficie del líquido después de raspar la escoria, la escoria se desprende demasiado rápido.
, indicando que la temperatura es demasiado alta y debe ajustarse a tiempo.
Según las causas de la contracción y la porosidad, el principio del proceso muestra que la contracción y los defectos por contracción en las piezas fundidas solo pueden tratarse siguiendo los principios rectores. Se han realizado numerosos experimentos durante mucho tiempo, y
Se mejoró la máquina de fundición a presión para optimizar el proceso. Si bien el espesor de la pared de la pieza fundida es moderado, se implementaron medidas en el proceso y el equipo, lo que mejoró la transición a la fase líquida en el proceso de solidificación de la aleación de aluminio.
El cambio es un fenómeno físico inevitable y no puede violar las leyes de la naturaleza; en el caso de la fundición a presión de paredes gruesas, solo puede seguir sus reglas y adoptar el enfoque correcto para resolver el problema.
Por lo tanto, teóricamente, los problemas de contracción y retracción en la fundición a presión de aleaciones de aluminio no pueden resolverse completamente con la tecnología de fundición a presión por sí sola. Esta es la dirección de la fundición a presión de aleaciones de aluminio y el desarrollo de las empresas.
El objetivo principal del método anterior es reducir la incorporación de aire en el proceso de llenado de metal y mejorar la fundición.
El método de llenado de flujo laminar no se utiliza ampliamente en la producción real debido a su baja eficiencia de producción, proceso de operación complicado y dificultad para controlar los parámetros del proceso.
El principio de la fundición a presión al vacío es eliminar el gas de la cavidad y llenarla con metal fundido en vacío, mejorando así las propiedades mecánicas de la fundición.
La fundición a presión al vacío es lo mismo que el método de fundición a presión ordinario.
Su operación es sencilla y no reduce la eficiencia de producción. Por lo tanto, el método de fundición a presión al vacío tiene una apariencia muy atractiva. Con el desarrollo de tecnologías relacionadas, su aplicación se extenderá cada vez más.